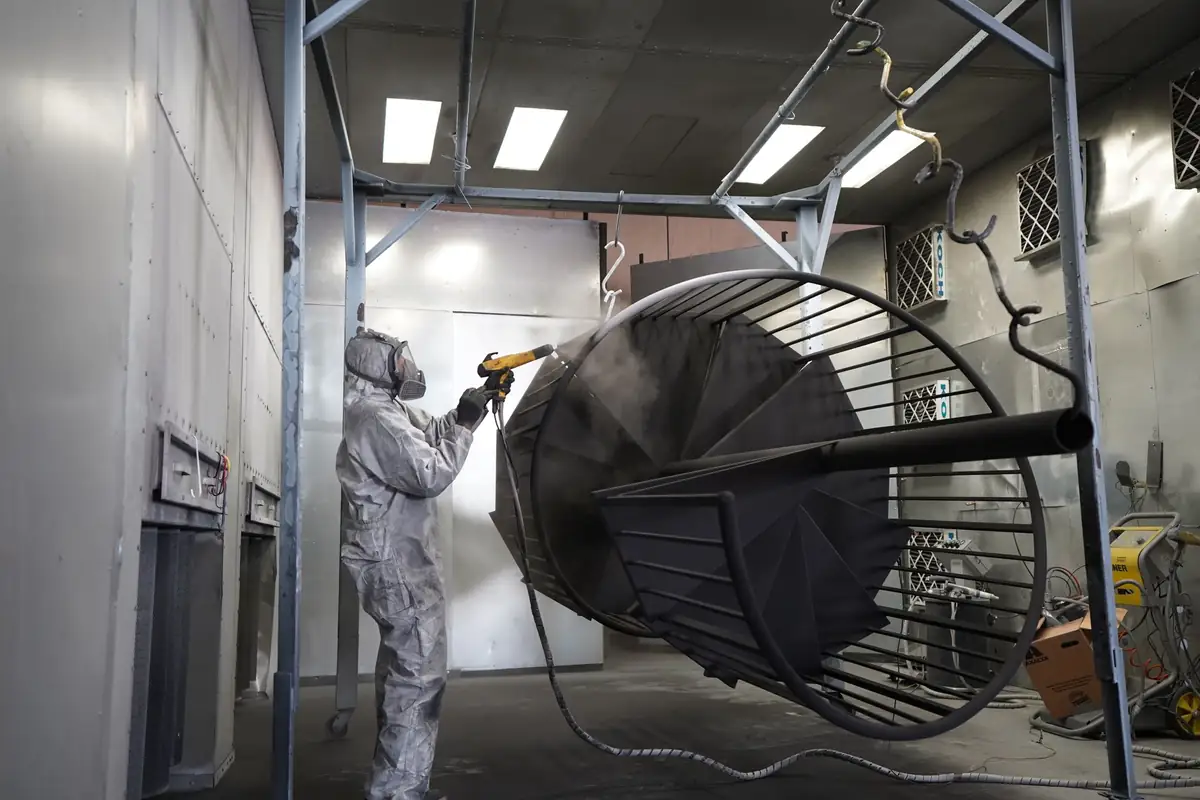
Как подвес влияет на качество покрытия и расход краски, какое сопротивление считается нормой, как часто чистить оснастку и чем именно.
Сопротивление между деталью и землёй не должно превышать 10 Ом. Как только нагар на крючке поднимает эту цифру, порошок перестаёт нормально осаждаться: расход растёт, покрытие ложится тоньше, а причину ищут в пистолете и краске. Требование электростатической искробезопасности при окрасочных работах установлено ГОСТ 12.3.005-75: в п. 9.1.7 он отсылает к ГОСТ 12.1.018 по защите от статического электричества.
Подвес выглядит расходной мелочью на фоне печи и камеры, но по влиянию на брак он стоит в одном ряду с настройками распылителя. Через него идёт весь ток заземления, он задаёт положение детали в облаке порошка и он же роняет чешуйки старой краски на свежий слой. Разберём по порядку.
Почему подвес решает больше, чем кажется
Четыре вещи, за которые он отвечает:
- Заземление. Заряженный порошок притягивается к детали только потому, что она заземлена. Путь тока идёт через точку контакта на крючке. Другого пути нет.
- Положение детали. Угол и высота подвески определяют, куда маляр физически может подойти с пистолетом и как порошок ляжет в углах.
- Плотность загрузки. От неё зависит и выработка за смену, и расход краски: порошок, пролетевший между редко развешенными деталями, уходит в фильтры.
- Чистота процесса. Накопленная на оснастке краска отслаивается в печи и садится на соседние изделия.
Типичные проблемы, которые в отраслевых руководствах прямо связывают с неисправной оснасткой: неравномерная толщина плёнки, неполное укрытие поверхности, непрокрасы в местах маскировки, загрязнение деталей осыпающимся покрытием и повреждение оборудования. Последнее вообще названо основной причиной остановок конвейера.
Заземление: главная цифра
Норма простая и проверяемая.
| Параметр | Требование | Как проверить |
|---|---|---|
| Сопротивление между деталью и землёй | Не более 10 Ом | Мегаомметр, замер от детали до шины заземления |
| Контур заземления участка | Отдельный, медный стержень в грунт на 2,4–3 м в зависимости от уровня грунтовых вод | Проект и протокол замеров |
| Точка контакта на подвесе | Чистая, без краски, металл по металлу | Осмотр перед каждой садкой |
| Периодичность проверки | Регулярно, как часть планового обслуживания | Журнал ТО с датами и показаниями |
Отдельно про единицы измерения: у производителей электростатического оборудования встречается другой ориентир: «истинным заземлением» считается сопротивление не более 1 МОм. Это не противоречие, а разные задачи: 1 МОм задаёт порог, ниже которого объект вообще считается заземлённым, включая шланги, пол и рабочее место оператора. Для цепи между деталью и землёй в порошковой окраске требование жёстче на пять порядков, потому что от него зависит осаждаемость, а не только безопасность.
Практическая деталь, которую стоит запомнить: одной точки контакта достаточно, но лучше иметь несколько. Если единственный контакт закрасится или окислится, деталь останется без заземления, и узнаете вы об этом уже по результату.
Конструкция подвеса
Требования собраны из практики конвейерных линий, но работают и на ручном посту.
| Что | Норма | Зачем |
|---|---|---|
| Форма контактного штока | Заострённый | Точечный контакт лучше проводит ток и меньше закрашивается |
| Раскачивание детали | Не более 2–3 см в любом направлении | Стабильная дистанция напыления, нет столкновений |
| От верха детали до крепления к конвейеру | Не менее 60 см | Крепление не попадает в зону напыления и не экранирует деталь |
| Отклонение от рабочей плоскости | Не более 5° | Все детали смотрят на пистолет одинаково |
| Несколько деталей на подвесе | Одинаковый угол, разброс 2–3 см | Исключает касание деталей друг о друга |
| Масса подвеса | Легче, но прочнее нагрузки | Лишний металл греется в печи впустую и копит краску |
Про массу стоит сказать отдельно. Подвес нагревается в печи вместе с деталью и забирает на себя часть энергии. Это прямо влияет на расход электричества и на время выхода садки на режим. Массивная оснастка под лёгкие изделия становится распространённой и незаметной статьёй затрат.
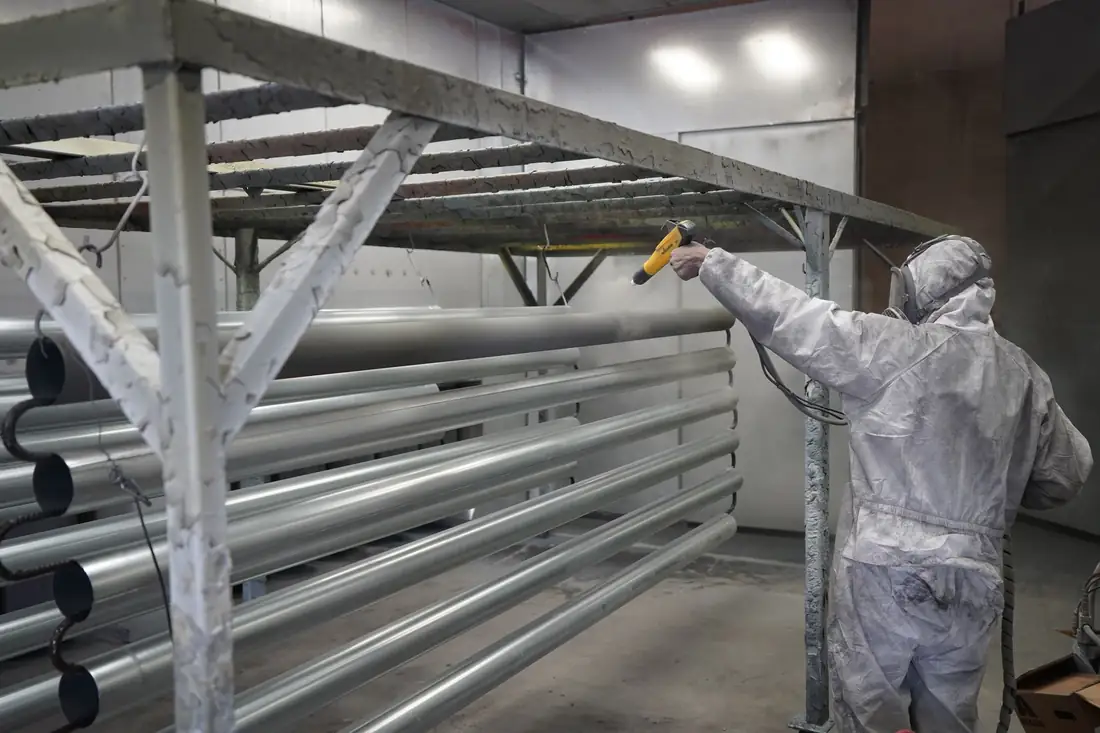
Маскировка и экранирование от самого подвеса
Оснастка сама может испортить покрытие, и происходит это двумя способами.
Экранирование. Заземлённый металл рядом с деталью перетягивает на себя силовые линии, и порошок садится на подвес вместо изделия. Правило: любая часть подвески должна быть удалена от пистолета минимум на 5 см дальше, чем сама деталь. Если рама ближе к маляру, чем изделие, она и соберёт краску.
Маскировка. Место контакта всегда остаётся непрокрашенным. Это неизбежно, и задача не убрать след, а увести его туда, где он не виден: на внутреннюю сторону, в технологическое отверстие, на торец. Эффект усиливается, когда подвеска тяжелее самих деталей.
Отсюда практическое правило конструирования: мишенью для порошка должно быть изделие, а не оснастка. Всё, что можно спрятать за деталь, надо спрятать: и покрытие ровнее, и чистить реже.
Плотность развески
Здесь лежит бесплатный резерв производительности, который почти никто не считает.
Ориентир из практики: расстояние между деталями берут равным удвоенной глубине проникновения порошка, то есть настолько, чтобы облако успевало огибать изделие, но не пролетало насквозь впустую. Подвески на конвейере при этом располагают максимально близко друг к другу.
Что это даёт:
- Меньше расход. Чем плотнее развеска, тем меньше порошка улетает мимо в систему рекуперации. А возвращённый порошок всё равно требует просева и подмеса.
- Ровнее покрытие. Полная загрузка подвески даёт более равномерное осаждение, чем одинокая деталь на пустой раме.
- Дешевле метр. Печь тратит одинаковую энергию на прогрев вне зависимости от того, полная садка или половина.
- Реже чистка оснастки. На частично загруженную подвеску садится больше краски, и зачищать её приходится чаще.
При очень плотной укладке применяют разворот подвесок на 90°: так детали не затеняют друг друга и в камере, и в печи.
Нагар: что происходит и чем это грозит
Каждый проход через камеру оставляет на оснастке слой краски. После печи он полимеризуется, слой за слоем растёт, и начинается цепочка последствий.
| Стадия | Что происходит | Как проявляется на деталях |
|---|---|---|
| Первая | Полимерный слой изолирует точку контакта | Сопротивление растёт, осаждаемость падает, расход краски увеличивается |
| Вторая | Деталь заземлена частично или не заземлена вовсе | Порошок не держится, покрытие тонкое, непрокрас в углах |
| Третья | Толстый слой на оснастке трескается от термоциклов | Чешуйки осыпаются на свежий слой соседних изделий, появляется сорность |
| Четвёртая | Геометрия подвеса меняется, растёт масса | Детали висят криво, нагрузка на конвейер выше расчётной |
Коварство в том, что первая стадия не видна вообще. Расход краски растёт постепенно, и списывают его на что угодно: на маляра, на партию порошка, на настройки. Регулярный замер сопротивления снимает вопрос за минуту.
Чем чистят оснастку
Методов много, и выбор зависит от объёма, доступного оборудования и того, насколько толстый слой успел нарасти.
| Метод | Режим | Время цикла | Особенности |
|---|---|---|---|
| Механический (дробь, песок, стеклошарики, сухой лёд, вода под давлением) | Без нагрева | 30–120 мин | Универсален, нужен абразивный участок или установка |
| Отжиг в печи | 340–400 °C | 3–6 часов | Долго, но оборудование уже есть на участке |
| Выжигание | 540–650 °C | 1–4 минуты | Скорость линии 0,15–1,8 м/мин, нужны закалка в воде и вторичная очистка |
| Псевдоожиженный слой абразива | около 430 °C | 30–60 мин | Часто не требует вторичной очистки |
| Соляной расплав | 430–480 °C | От секунд до минут | Возможна обработка прямо на конвейере, после чего промывка водой |
| Химический, горячий | Щёлочь, омыление полимера | 5–120 мин | Часть активных составов ограничена по экологии |
| Химический, холодный | Растворители | 5–120 мин | Прежние сильные составы запрещены, современные слабее |
Важное следствие для выбора материала: если планируете тепловые методы, оснастка должна выдерживать до 600 °C. Обычный подвес, рассчитанный только на рабочие 200 °C, после нескольких выжиганий поведёт и он пойдёт в лом.
Отдельная оговорка: это режимы для оснастки, а не для изделий. Крючок можно греть до 650 °C и бросать в воду, а деталь заказчика нельзя. Про то, как снимать покрытие с изделий без их порчи, у нас отдельный разбор.
Как часто чистить
Универсального интервала нет: его выводят из объёма расходуемой краски и фиксируют документально. Но есть четыре признака, по которым понятно, что момент уже наступил:
- упала эффективность осаждения: на тот же метр уходит больше порошка;
- на деталях появились включения от осыпающегося с оснастки покрытия;
- подвешивать изделия стало неудобно, посадочные места «заплыли» краской;
- выросла нагрузка на транспортную систему из-за набранной массы.
Четыре правила, которые растягивают интервал между чистками:
- Загружать подвески полностью. Частично заполненная рама собирает краску на себя и требует чистки заметно чаще.
- Конструировать так, чтобы мишенью было изделие. Всё лишнее убирают за деталь или дальше от пистолета.
- Отключать напыление, когда через камеру идут пустые подвески. Простая дисциплина, которая экономит и краску, и ресурс оснастки.
- Держать заземление в норме. Чем хуже контакт, тем больше порошка садится не туда.
И организационный момент: ремонтировать и править подвески лучше всего сразу после зачистки: металл чистый, дефекты видны, а в следующий раз до них уже не доберётесь.
Определитель: дефект и причина в оснастке
| Что видно | Вероятная причина | Что проверить |
|---|---|---|
| Порошок плохо садится, расход вырос | Нагар изолирует точку контакта | Замер сопротивления мегаомметром, зачистка контакта |
| Непрокрас с одной стороны детали | Изделие висит под углом или экранировано рамой | Отклонение от плоскости, положение подвеса относительно детали |
| Крупные непрокрашенные пятна у точки подвеса | Маскировка контактом, слишком массивный крючок | Число и место точек контакта, масса оснастки |
| Чешуйки чужой краски в плёнке | Осыпание нагара с подвесов | Толщина слоя на оснастке, срок с последней зачистки |
| Царапины и задиры на покрытии | Детали касаются друг друга при раскачивании | Расстояние между изделиями, амплитуда качания |
| Разная толщина на одинаковых деталях | Детали висят на разной высоте или под разным углом | Единообразие развески на подвесе |
| Деталь упала в печи | Подвес деформирован или перегружен | Состояние крючков, соответствие нагрузке |
Общий разбор всех видов брака есть в статье про дефекты порошкового покрытия. Здесь важно другое: если брак пошёл внезапно, а режим печи и настройки пистолета не менялись, оснастку стоит проверить раньше, чем всё остальное.
Типичные ошибки
- Чистить крючки «когда дойдут руки». Без графика зачистка происходит уже после того, как брак ушёл заказчику.
- Считать нагар косметикой. Это не эстетика, а изоляция в цепи заземления.
- Экономить на количестве точек контакта. Одна закрашенная точка, и деталь без заземления.
- Использовать один универсальный крючок под всё. Под разную номенклатуру нужна разная оснастка, иначе детали висят как придётся.
- Брать подвес с запасом по массе. Лишний металл греется впустую и копит краску.
- Не мерить сопротивление вообще. Мегаомметр стоит несопоставимо дешевле одной переделанной партии.
- Красить с пустыми подвесками в потоке. Порошок садится на оснастку, ускоряя её зарастание.
Чек-лист перед сменой
- Точки контакта на крючках чистые, металл открыт.
- Сопротивление между деталью и землёй замерено и укладывается в 10 Ом.
- Подвесы не деформированы, детали висят под одинаковым углом.
- Расстояние между изделиями выдержано, детали не касаются друг друга.
- Рама и траверсы не выступают в сторону пистолета ближе, чем деталь.
- Толщина нагара не доросла до отслаивания.
- Есть комплект подменной оснастки на время зачистки основной.
- Записи в журнале: когда чистили в прошлый раз и какие были показания.
Что делать дальше
Если расход краски пополз вверх без видимой причины, начните не с настроек пистолета, а с замера сопротивления на подвесе. Это самая быстрая проверка на участке, и она чаще всего оказывается результативной.
Мы проектируем участки порошковой окраски целиком: камеру напыления, печь полимеризации и транспортную систему с оснасткой под конкретную номенклатуру. Пришлите габариты и массу изделий, способ развески и объём в смену. Посчитаем компоновку и подберём схему подвески под ваши детали.
Частые вопросы об оснастке
Электрическое сопротивление между деталью и землёй не должно превышать 10 Ом. Это ориентир из отраслевых руководств по порошковым покрытиям. Замеряют мегаомметром от детали до шины заземления. Рекомендуется отдельный контур: медный стержень, заглублённый в грунт на 2,4–3 м в зависимости от уровня грунтовых вод. Проверку включают в план регулярного обслуживания, а показания записывают.
Первым делом стоит проверить точки контакта на подвесах. Полимерный нагар работает как изоляция: сопротивление в цепи заземления растёт, деталь хуже притягивает заряженный порошок, и на тот же квадратный метр уходит больше краски. Дефект коварен тем, что нарастает постепенно и внешне не виден: его списывают на маляра или партию порошка.
Универсального интервала нет, его выводят из объёма расходуемой краски и закрепляют графиком. Момент наступил, если упала эффективность осаждения, на деталях появились включения от осыпающегося с оснастки покрытия, посадочные места заплыли краской или выросла нагрузка на транспортную систему из-за набранной массы.
Механически чистят дробью, песком, стеклянными шариками, сухим льдом или водой под давлением, цикл 30–120 минут. Термически применяют отжиг при 340–400 °C в течение 3–6 часов, выжигание при 540–650 °C за 1–4 минуты, псевдоожиженный слой абразива при температуре около 430 °C за 30–60 минут. Термохимически работает соляной расплав при 430–480 °C. Химически снимают щелочными или растворительными составами за 5–120 минут.
Наоборот: оснастку можно обрабатывать заметно жёстче, чем изделия. Крючок допустимо нагреть до 650 °C и закалить в воде, деталь заказчика такого не переживёт: поведёт геометрию, изменятся свойства металла. Поэтому режимы зачистки оснастки нельзя переносить на снятие покрытия с изделий, там работают другие, более щадящие методы.
Если планируются тепловые методы очистки, оснастка должна выдерживать нагрев до 600 °C. Обычный подвес, рассчитанный только на рабочие 180–200 °C, после нескольких выжиганий деформируется. Помимо термостойкости важны два свойства: достаточная прочность под нагрузку и минимальная собственная масса, потому что лишний металл впустую греется в печи каждый цикл.
За практический ориентир берут расстояние, равное удвоенной глубине проникновения порошка: облако должно успевать огибать изделие, но не пролетать между деталями впустую. Сами подвески на конвейере при этом располагают максимально плотно. При очень плотной укладке подвески разворачивают на 90°, чтобы детали не затеняли друг друга.
Потому что заземлённый металл рядом с изделием перетягивает на себя силовые линии электрического поля, и порошок садится на оснастку вместо детали. Ориентир: любая часть подвески должна быть удалена от окрасочного оборудования минимум на 5 см дальше, чем сама деталь. Мишенью для порошка должно быть изделие, а не рама.
Полностью убрать нельзя: место контакта остаётся непрокрашенным по определению, ток заземления идёт именно через него. Задача не в том, чтобы избавиться от следа, а в том, чтобы увести его туда, где он не виден: на внутреннюю сторону, в технологическое отверстие, на торец. Это решается конструкцией оснастки под конкретное изделие.
Для заземления достаточно одной, но надёжнее иметь несколько. Логика простая: если единственная точка закрасится или окислится, деталь останется без заземления, и обнаружится это уже по результату: порошок не сядет. Контактный шток при этом делают заострённым: точечный контакт лучше проводит ток и меньше закрашивается.
Допустимая амплитуда составляет не более 2–3 см в любом направлении. Если больше, меняется дистанция напыления, детали начинают задевать друг друга и оборудование. Для автоматических распылителей требования ещё строже: там положение изделия должно быть предсказуемым, иначе программа нанесения перестаёт совпадать с реальностью.
Не менее 60 см от верхней части изделия до точки крепления подвеса к транспортной системе. Смысл в том, чтобы узел крепления не попадал в зону напыления, не собирал на себя краску и не экранировал верх детали. Отклонение подвеса от рабочей плоскости при этом держат в пределах 5°.
По возможности не допускать их: на частично заполненную раму садится больше краски, и зачищать её приходится заметно чаще, а печь при этом тратит ту же энергию на прогрев. Если пустые подвески всё же идут через камеру в потоке, напыление на это время отключают. Это простая дисциплина, которая экономит и краску, и ресурс оснастки.
Сразу после зачистки. На чистом металле видны деформации, трещины и износ посадочных мест, которые под слоем краски просто не разглядеть. Если отложить ремонт до следующего цикла, до этих дефектов вы уже не доберётесь: они снова окажутся под нагаром.
Признак простой: брак пошёл, а режим печи, настройки пистолета и партия краски не менялись. Тогда проверяют по симптомам: плохое осаждение и рост расхода указывают на нагар в точке контакта, непрокрас с одной стороны на перекос или экранирование рамой, чужие чешуйки в плёнке на осыпание нагара, царапины на касание деталей при раскачивании.
