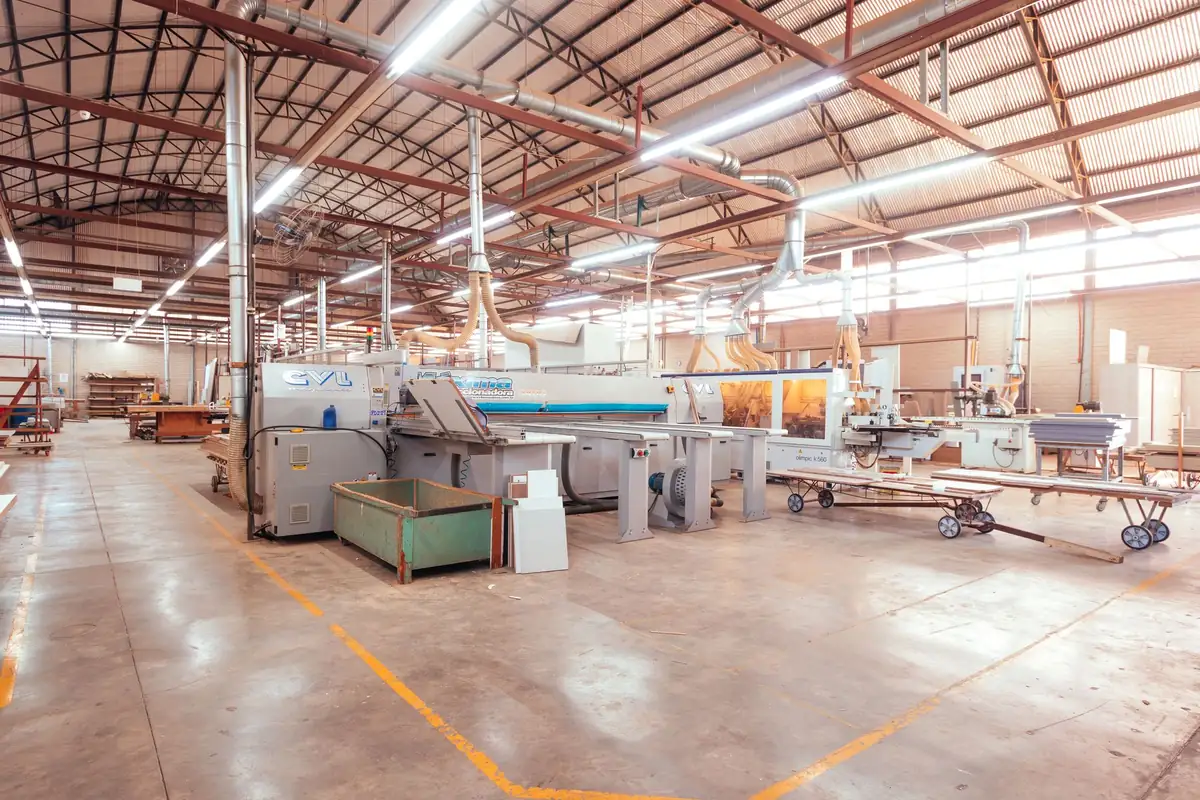
Сколько квадратных метров занимает участок, из каких зон он складывается, как расставить оборудование в помещении разной формы и что чаще всего забывают заложить в план.
Типовой ручной участок порошковой окраски укладывается примерно в 75 м² без учёта складских помещений. Это ориентир для комплекта из камеры напыления, печи полимеризации и транспортной системы под детали около трёх метров длиной. Но цифра вторична: реальную площадь задаёт самое крупное изделие и способ его перемещения между зонами.
Ошибка планировки дороже ошибки в выборе оборудования. Печь можно доукомплектовать, камеру переделать, а вот если участок не помещается в цех или потоки пересекаются, лечится это только переносом всего хозяйства. Разберём, из чего складываются метры.
Из каких зон состоит участок
Даже в самом простом ручном посту не две железки в углу, а шесть функциональных зон.
| Зона | Что там происходит | Что определяет её размер |
|---|---|---|
| Приёмка и складирование сырья | Разгрузка деталей, накопление партии перед обработкой | Размер партии и ритм поставок |
| Подготовка поверхности | Обезжиривание, промывка, сушка или абразивная обработка | Схема подготовки: ванны, спрей-камера или пескоструй |
| Развеска | Изделия навешивают на подвесы | Габарит детали плюс место для работы человека |
| Напыление | Нанесение порошка в камере | Габарит камеры плюс проходы вокруг |
| Полимеризация | Запекание покрытия в печи | Габарит печи плюс обслуживание и теплоотступы |
| Остывание и выгрузка | Детали остывают, их снимают и упаковывают | Объём садки: остывать должно всё одновременно |
К этому добавляются два помещения, которые в 75 м² не входят и считаются отдельно: склад порошковой краски (порядка 5 м² для небольшого участка) и место под готовую продукцию. Про первый есть отдельный разбор: хранение порошковой краски требует своего климата, и совмещать его с горячим цехом нельзя.
Как считать площадь
Считают не от желаемой цифры, а от детали. Порядок действий такой.
- Берём самое крупное изделие. Не среднее и не типовое, а именно максимальное, которое реально пойдёт в работу.
- Определяем габариты камеры и печи. Рабочая зона больше детали на 300–500 мм с каждой стороны. Методика разобрана в статье про выбор камеры напыления.
- Добавляем проходы вокруг оборудования. Не только со стороны проёма: к камере и печи нужен доступ со всех сторон для обслуживания, замены фильтров и ремонта.
- Закладываем зону манёвра детали. Изделие должно проходить между зонами не задевая ничего, в том числе при повороте.
- Прибавляем накопители. Место, где партия ждёт своей очереди перед камерой и после печи.
Практическое следствие: длинномер съедает площадь непропорционально. Деталь шесть метров требует не просто длинной камеры и печи, а ещё и прямого коридора для манёвра: развернуть её в тесном цеху физически негде.
Высота важнее площади
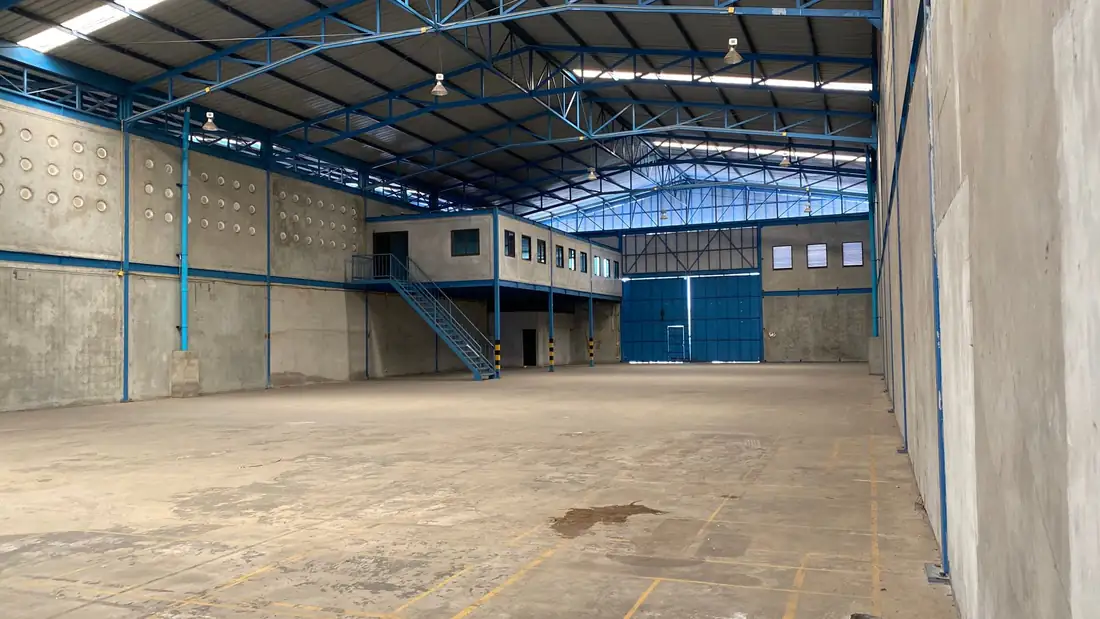
Про квадратные метры думают все, про высоту почти никто, а именно она чаще становится стопором.
Высота участка складывается снизу вверх: клиренс под деталью, высота самого изделия, длина подвеса, высота транспортной системы и конструкции её крепления. Всё это должно уместиться под фермами цеха с запасом на светильники, воздуховоды и прочие коммуникации, которые уже висят под потолком.
Что проверить в помещении до заказа оборудования:
- высота до нижнего пояса ферм, а не до конька крыши;
- что уже проходит под потолком: кран-балка, воздуховоды, кабельные лотки, отопление;
- высота и ширина ворот: оборудование должно въехать в цех, а продукция выехать;
- расположение колонн: они задают, где физически можно поставить печь;
- уклон пола и его ровность, если планируется напольная транспортная тележка.
Отдельная деталь про печь: над ней нужен зазор для теплоотвода, и вплотную к перекрытию её не ставят. Это те самые полметра, о которых вспоминают на монтаже.
Три схемы компоновки
Форма помещения диктует расстановку не меньше, чем производственная программа.
| Схема | Как расставлено | Под какое помещение | Ограничение |
|---|---|---|---|
| Линейная | Зоны идут одна за другой по прямой | Узкий и длинный цех | Требует протяжённости, вход и выход в разных концах |
| П-образная (полукольцевая) | Поток разворачивается, загрузка и выгрузка рядом | Помещение, близкое к квадрату | Нужен разворотный участок для длинных деталей |
| Кольцевая | Замкнутый маршрут, детали возвращаются к точке старта | Крупный цех, поточная работа | Самая требовательная к площади |
Выбор между ними не вопрос вкуса. Линейная схема требует, чтобы деталь входила с одной стороны здания и выходила с другой, иначе готовую продукцию придётся нести обратно через весь участок. П-образная экономит площадь и позволяет одному человеку обслуживать и загрузку, и выгрузку. Кольцевая имеет смысл, когда поток стабильный и оправдывает конвейерную линию.
Поток деталей: что нельзя пересекать
Главное правило планировки формулируется одной фразой: грязное не должно пересекаться с чистым.
Деталь идёт по маршруту «сырьё → подготовка → развеска → напыление → печь → остывание → отгрузка», и на каждом шаге становится чувствительнее к загрязнению. Если маршрут закольцован неудачно, необезжиренные изделия проезжают рядом с уже подготовленными, а пыль с абразивного участка садится на свежий порошок.
Три конкретных требования к потоку:
- Абразивную обработку выносят отдельно и с подветренной стороны. Пескоструй в одном помещении с камерой напыления гарантирует сорность в покрытии. Общие требования безопасности к окрасочным работам установлены ГОСТ 12.3.005-75, а взвесь порошка относится к горючим пылям по ГОСТ 12.1.041-83.
- Между сушкой и напылением путь короткий и чистый. Подготовленный металл нельзя долго держать на воздухе: он успевает окислиться и собрать пыль.
- От камеры до печи расстояние минимально возможное. Неполимеризованный порошок держится только электростатикой, его легко стряхнуть на длинном тряском пути.
Климат в цехе
Помещение участка не сводится к коробке с оборудованием. От параметров воздуха в нём напрямую зависит качество покрытия.
| Параметр | Ориентир | Что будет при нарушении |
|---|---|---|
| Температура | 18–30 °C | Холод даёт конденсат на металле, жара мешает работе и портит краску на складе |
| Относительная влажность | 40–60 % | Влага снижает способность порошка держать заряд, растёт расход |
| Скорость воздуха в помещении | Не более 0,25 м/с | Сквозняк сдувает порошок с детали и выносит облако из камеры |
| Скорость всасывания в проёме камеры | 0,4–0,5 м/с | Меньше, и порошок выходит в цех; больше, и поток срывает частицы с изделия |
| Освещённость на рабочем месте | 75–150 кд на уровне оператора | Маляр не видит толщину слоя, брак обнаруживается после печи |
Строка про 0,25 м/с заслуживает отдельного внимания, потому что о ней почти нигде не пишут. Открытые ворота напротив камеры, приточка, направленная в рабочую зону, обычный вентилятор летом: всё это создаёт поток, который спорит с вытяжкой камеры. Порошок начинает вести себя непредсказуемо, и причину ищут где угодно, кроме открытой двери.
Пол, стены, ворота
Требования простые, но их удобнее проверить до монтажа, чем переделывать после.
- Пол ровный и прочный. Под печью и камерой он несёт вес оборудования и садки; для напольной тележки нужна ещё и ровность под рельсовый путь.
- Пол легко моется. Просыпанный порошок убирают влажным способом, поэтому пыльная бетонная стяжка без обработки тут не годится.
- Стены в рабочей зоне гладкие. Шероховатая поверхность накапливает порошок и отдаёт его обратно в воздух при любом движении.
- Ворота под габарит. Проверяют дважды: пройдёт ли оборудование при монтаже и пройдёт ли готовая продукция при отгрузке.
- Подъезд для транспорта. Разгрузка металла и погрузка готовых изделий не должны блокировать друг друга.
Электрика и сжатый воздух
Две инженерные системы, которые определяют, встанет участок в это помещение или нет.
| Система | Типовой ориентир | Что уточнить |
|---|---|---|
| Питание печи | 380 В, 50 Гц, порядка 32 кВт для небольшой камеры | Мощность зависит от объёма печи и времени выхода на режим |
| Питание камеры напыления | 380 В, 50 Гц, 2–4 кВт | Основное потребление приходится на вентиляцию |
| Вентиляция | От 600 м³/ч для небольшой камеры | Считается от площади проёма, растёт вместе с камерой |
| Сжатый воздух | До 6 атм, расход до 40 л/мин на пистолет | Обязательны осушка и влагомаслоотделение |
Цифры по мощности даны как ориентир для типового небольшого комплекта, а не как универсальная норма: печь большего объёма или с быстрым выходом на режим потребует заметно больше. Проверять нужно не только суммарную мощность, но и что выделенная линия её выдержит: подключение печи к существующему щиту «как получится» становится частой причиной срыва запуска.
Про воздух: качество здесь важнее объёма. Масло и влага в магистрали дают кратеры и поры в покрытии, и это один из самых обидных источников брака, потому что компрессор при этом работает исправно.
Что забывают заложить
Список составлен из того, что чаще всего всплывает уже при монтаже.
- Зона остывания. Садка выходит из печи горячей, и ей нужно место, чтобы остыть, не мешая следующей загрузке. Без неё цикл растягивается на время остывания прямо в печи.
- Место под оснастку. Подвесы, траверсы, комплект на подмену во время зачистки: всё это где-то лежит и занимает площадь.
- Участок очистки подвесов. Оснастку нужно регулярно чистить, и для этого требуется отдельное место, а не угол между печью и стеной.
- Проходы для обслуживания. Доступ к фильтрам камеры, ТЭНовому блоку печи, вентилятору: по плану всё стоит вплотную, а по факту к узлу не подойти.
- Место для рекуперата. Возвращённый порошок хранят в закрытой таре рядом с камерой, и эти вёдра тоже занимают пол.
- Стол контроля и упаковки. Готовые детали осматривают, замеряют толщину и пакуют, так что это рабочее место, а не пара квадратных метров «где-нибудь».
- Бытовка и шкаф для спецодежды. Маляр переодевается, и спецовка в порошке не должна висеть у камеры.
Типичные ошибки планировки
- Считать площадь только по габаритам оборудования. Камера и печь занимают меньше половины участка, остальное занимают зоны, проходы и манёвр.
- Забыть про высоту. Оборудование помещается по площади, но транспортная система не лезет под фермы.
- Поставить печь у склада краски. Тепло от стены печи выводит краску за условия хранения.
- Расположить камеру напротив ворот. Каждый въезд машины даёт сквозняк через рабочую зону.
- Совместить пескоструй и напыление. Экономия площади оборачивается постоянной сорностью.
- Заложить впритык, без резерва. Через год приходит заказ на деталь крупнее, и расширяться некуда.
- Не продумать маршрут отгрузки. Готовые изделия проносят обратно через покрасочную зону, задевая свежие детали.
Чек-лист обследования помещения
Что замерить и выяснить до того, как заказывать оборудование:
- полезная площадь и форма помещения, расположение колонн;
- высота до нижнего пояса ферм и что уже висит под потолком;
- габариты ворот и схема подъезда транспорта;
- состояние и несущая способность пола;
- доступная электрическая мощность и расположение щита;
- есть ли компрессор, какой производительности и с какой подготовкой воздуха;
- как в помещении с отоплением зимой и с перегревом летом;
- где разместится склад краски и как он изолирован от тепла печи;
- откуда берётся вода, если планируется мокрая подготовка, и куда уходят стоки;
- планы по росту: какая номенклатура может появиться через год-два.
Что делать дальше
Планировка участка начинается не с выбора оборудования, а с двух вещей: перечня изделий с габаритами и плана помещения с реальными размерами. Всё остальное (габариты камеры и печи, схема компоновки, требуемая мощность) выводится из них.
Мы проектируем участки порошковой окраски под конкретный цех: считаем зоны, увязываем поток, подбираем габариты камеры и печи так, чтобы всё встало без переделок. Пришлите план помещения с размерами, габариты изделий и объём в смену, вернёмся с компоновкой и расчётом.
Частые вопросы о планировке участка
Ориентир для типового ручного комплекта около 75 м² без учёта складских помещений: это камера напыления, печь полимеризации и транспортная система под детали примерно трёхметровой длины. Склад краски считают отдельно, для небольшого участка достаточно порядка 5 м². Но цифра вторична: реальную площадь задаёт самое крупное изделие и способ его перемещения между зонами.
Шесть функциональных зон: приёмка и складирование сырья, подготовка поверхности, развеска изделий на подвесы, напыление в камере, полимеризация в печи, остывание и выгрузка. Отдельно от них считают склад порошковой краски со своим климатом и место под готовую продукцию в типовую цифру площади обычно не включают.
Высоту складывают снизу вверх: клиренс под деталью, высота изделия, длина подвеса, высота транспортной системы и конструкции её крепления. Всё это должно уместиться под нижним поясом ферм с запасом на светильники, воздуховоды и кабельные лотки. Мерить нужно именно до ферм, а не до конька крыши, и смотреть, что уже проходит под потолком.
Ориентир: температура 18–30 °C и относительная влажность 40–60 %. Холод даёт конденсат на металле, из-за чего покрытие получает поры. Повышенная влажность снижает способность порошка держать заряд, растёт расход краски. Отдельно контролируют склад краски: там требования жёстче, чем в цехе.
Потому что он спорит с вытяжкой камеры. Скорость движения воздуха в помещении держат в пределах 0,25 м/с, а всасывание в проёме камеры держат на уровне 0,4–0,5 м/с. Открытые ворота напротив камеры, приточка, направленная в рабочую зону, или обычный вентилятор летом сдувают порошок с детали и выносят облако наружу. Причину при этом ищут в пистолете, а не в открытой двери.
Зависит от формы помещения. Линейная схема ставит зоны одна за другой по прямой, подходит узкому длинному цеху, но требует входа и выхода в разных концах здания. П-образная разворачивает поток, загрузка и выгрузка оказываются рядом, экономит площадь в помещении близком к квадрату. Кольцевая с замкнутым маршрутом нужна при поточной работе и требует самой большой площади.
Нежелательно. Абразивная пыль оседает на подготовленных деталях и на свежем слое порошка, давая сорность в покрытии. Абразивную обработку выносят в отдельное помещение и располагают так, чтобы поток воздуха не нёс пыль в сторону зоны напыления. Экономия площади здесь оборачивается постоянным браком.
Для небольшого типового комплекта ориентир такой: печь полимеризации 380 В, 50 Гц, порядка 32 кВт; камера напыления 380 В, 2–4 кВт, основное потребление у неё приходится на вентиляцию. Это именно ориентир: печь большего объёма или с быстрым выходом на режим потребует заметно больше. Проверять надо не только суммарную цифру, но и способность выделенной линии её выдержать.
Типовой ориентир: давление до 6 атм и расход до 40 л/мин на пистолет. Но важнее объёма качество: масло и влага в магистрали дают кратеры и поры в покрытии. Обязательны осушка и влагомаслоотделение, причём проверять их состояние нужно регулярно, а не только при запуске участка.
Да, и её чаще всего забывают. Садка выходит из печи горячей, ей нужно место, чтобы остыть, не мешая следующей загрузке. Если такой зоны нет, детали остывают прямо в печи, и цикл растягивается на время остывания, и печь простаивает вместо того, чтобы греть следующую партию. Это прямая потеря выработки за смену.
Место под оснастку и подменный комплект подвесов, участок для их очистки, проходы для обслуживания фильтров камеры и ТЭНового блока печи, тару под рекуперат рядом с камерой, стол контроля и упаковки готовых изделий, шкаф для спецодежды. По отдельности мелочи, а вместе заметная доля площади участка.
Подальше от печи и любых источников тепла, в помещении с контролируемой температурой. Стена, за которой стоит камера полимеризации, легко выводит краску за условия хранения, а перегретый порошок слёживается и даёт шагрень при совершенно правильном режиме печи. Совмещать склад с горячим цехом нельзя.
Настолько близко, насколько позволяет компоновка. Неполимеризованный порошок держится на детали только электростатикой, и чем длиннее и тряснее путь до печи, тем выше риск его стряхнуть. Одновременно между зонами должен оставаться проход для обслуживания и место для манёвра детали, и эти требования балансируют при проектировании.
Полезную площадь и расположение колонн, высоту до нижнего пояса ферм и что уже висит под потолком, габариты ворот и схему подъезда, состояние и несущую способность пола, доступную электрическую мощность, наличие компрессора с подготовкой воздуха, отопление зимой и перегрев летом, место под склад краски, подвод воды и отвод стоков при мокрой подготовке.
Разумный резерв заложить стоит, но по площади и высоте, а не по габаритам оборудования. Камера и печь «на вырост» невыгодны: вместе с размером камеры растёт требуемая производительность вытяжки, а печь большего объёма тратит больше энергии на каждый цикл. А вот свободное место в цехе под будущее расширение как раз то, чего потом взять негде.
