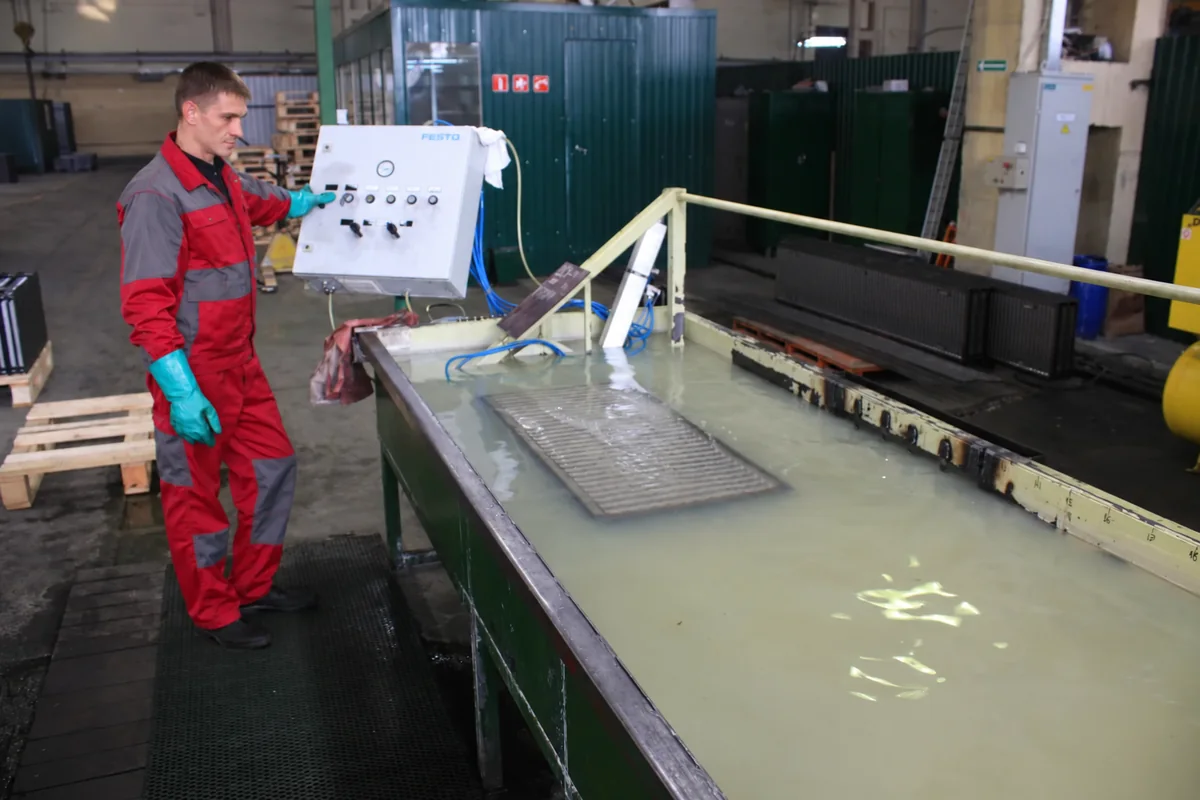
Что даёт конверсионный слой, чем железофосфатное покрытие отличается от цинкофосфатного, какие параметры ванны держат под контролем и сколько деталь может ждать покраски.
Фосфатирование создаёт на металле тонкий кристаллический слой, который увеличивает площадь сцепления с краской и тормозит подпленочную коррозию. Без него покрытие держится только за микрорельеф, и первая же царапина до металла запускает отслоение от края.
Слой наносят после обезжиривания и промывки, до сушки. Ниже разберём типы конверсионных покрытий, режимы ванн, контроль и тот вопрос, который на участке возникает каждый день: сколько подготовленная деталь может ждать покраски.
Что делает конверсионный слой
Химия ванны переводит поверхность металла в нерастворимое кристаллическое соединение. Работают три эффекта сразу:
- Механическое сцепление. Кристаллы дают развитую поверхность, расплав краски затекает в неё при полимеризации.
- Барьер для коррозии. Повреждение покрытия не расползается под плёнкой, а остаётся локальным.
- Химическая связь. Слой работает переходным звеном между металлом и полимером.
Крайности одинаково вредны. Слоя нет, адгезия держится на честном слове. Слой слишком толстый и рыхлый, он сам отходит от металла вместе с краской.
Железофосфатное, цинкофосфатное и бесхромовое
| Тип | Режим | Привес плёнки | Когда выбирают |
|---|---|---|---|
| Железофосфатное | 40–60 °C, 1,5–3 мин | 0,3–0,8 г/м² | Изделия для помещений, массовое производство |
| Цинкофосфатное | 45–60 °C, 3–5 мин | 1,5–4 г/м² | Наружные конструкции, повышенная коррозионная стойкость |
| Бесфосфатные, цирконий и аналоги | Часто 20–35 °C | Нанослой | Экономия энергии, меньше шлама |
Разница в стойкости видна в камере соляного тумана по ГОСТ 9.401 или ISO 9227: железофосфатная подложка даёт кратно меньший ресурс, чем цинкофосфатная. Для уличного ограждения или фасадной кассеты это принципиально, для складского стеллажа нет.
Бесфосфатные составы работают при комнатной температуре и почти не дают шлама, поэтому линию проще обслуживать. Расплата в требовательности к чистоте: любой остаток масла портит слой заметнее, чем в классической фосфатной ванне.
Алюминий и оцинковка: свои составы
Схема для стали не работает на цветных металлах. Для алюминия применяют хроматирование или бесхромовую обработку, для горячего цинка подбирают состав, который не растравливает цинковый слой.
Попытка провести алюминиевый профиль по стальной линии заканчивается либо отсутствием слоя, либо травлением поверхности. Разбор по материалам собран в статье про покраску алюминия и оцинковки.
Окунание, распыление или комбинация
| Способ | Плюс | Ограничение |
|---|---|---|
| Окунание в ванны | Обрабатывает полости, карманы и внутренние поверхности | Нужен объём раствора и место под ванны, длиннее цикл |
| Распыление в туннеле | Быстро, ровный расход химии, удобно на потоке | Внутрь замкнутых полостей раствор не попадает |
| Комбинация | Струйная мойка плюс окунание на ответственной ступени | Дороже и сложнее по компоновке |
Выбор диктует не бюджет, а номенклатура. Труба, короб и сварной каркас с полостями требуют окунания, плоский лист прекрасно обрабатывается распылением. Как это ложится в цех, разобрано в статье про планировку участка.
Что контролируют в ванне
- Концентрация. Проверяется титрованием по методике поставщика химии, а не по расходу из бочки.
- Температура. Ниже нормы слой не формируется, выше растёт расход и шлам.
- Время выдержки. Задаётся паспортом состава, на потоке считается по скорости конвейера.
- Кислотность. Уходит по мере выработки, восстанавливается корректирующей добавкой.
- Загрязнённость и шлам. Осадок на дне переносится на детали и портит слой.
Журнал ванны, где записаны дата, концентрация, температура и корректировки, стоит ноль тенге и снимает половину споров о причинах брака.
Промывка и качество воды
После фосфатной ванны остатки химии смывают, иначе соли останутся под покрытием и вытянут влагу. На участках с требованиями к стойкости последнюю промывку делают деминерализованной водой, а её качество контролируют по проводимости: норму задаёт поставщик химии.
Признак экономии на промывке узнаваем: белесые разводы и точечные вздутия по всей партии через несколько недель эксплуатации.
Сушка перед покраской
Деталь должна войти в камеру напыления сухой и остывшей. Влага в карманах и сварных швах выходит уже под покрытием и даёт вздутия по линии шва.
Практический признак: деталь остыла до температуры цеха, в полостях нет капель, поверхность не запотевает. Горячая деталь притягивает пыль и меняет поведение порошка при напылении.
Сколько деталь может ждать покраски
Ответ короткий: чем меньше, тем лучше. На стали оксидная плёнка начинает формироваться в первые 20–30 минут после сушки, на алюминии быстрее. Краска в этом случае сцепляется не с металлом, а с рыхлым оксидом, который отходит вместе с покрытием.
- Идеально: подготовленная деталь идёт на напыление сразу, без промежуточного склада.
- Допустимо: пауза внутри смены в закрытом помещении без сквозняков и без конденсата.
- Плохо: подготовленные детали лежат ночь, тем более в неотапливаемом цехе.
Если пауза неизбежна, поверхность освежают механически прямо перед напылением. Что ещё рвёт сцепление, разобрано в статье про то, почему отслаивается порошковая краска.
Как проверить, что слой получился
- Внешний вид. Равномерный матовый оттенок без проплешин и разводов. Пятна означают, что раствор не добрался до части детали.
- Привес плёнки. Контрольную пластину взвешивают до и после обработки, результат сравнивают с нормой из таблицы выше.
- Проверка после покраски. Решётчатый надрез по ISO 2409 и ГОСТ 31149: норма класс 0 или 1.
- Белая салфетка. Не про фосфатирование, а про ступень до него: после обезжиривания на салфетке не должно оставаться следов.
Когда без фосфатирования можно обойтись
Изделие работает в сухом отапливаемом помещении, срок службы покрытия до пяти лет, серьёзных механических нагрузок нет. Тогда тщательное обезжиривание с промывкой закрывает задачу, а фосфатная ступень не окупается.
Ставить пятистадийную линию на участок, который красит мебельные каркасы для помещений, значит заморозить деньги. Обратная ошибка дороже: уличное ограждение без конверсионного слоя вернётся по гарантии.
Типичные ошибки
- Раствор корректируют по времени, а не по результату титрования.
- Ванну не чистят от шлама, и осадок переносится на детали.
- Последнюю промывку ведут технической водой при требованиях к атмосферостойкости.
- Деталь после сушки лежит до следующей смены.
- Алюминий и сталь ведут по одной линии с одной химией.
- Толстый рыхлый слой считают признаком качества, хотя он сам становится слабым звеном.
Что делать дальше
Фосфатирование это одна ступень из четырёх. Полный порядок с режимами обезжиривания, промывки и сушки разобран в статье про подготовку металла перед порошковой покраской.
Если участок только проектируется, состав ступеней подбирают под номенклатуру и условия эксплуатации изделий: для интерьера и для улицы это разные линии и разные деньги.
Посчитаем участок под ваши изделия
Скажите, что красите и где это будет работать. Подберём схему подготовки, оборудование и посчитаем стоимость линии.
Проектирование участка Подготовка металлаЧастые вопросы о фосфатировании
Нет, но отказ от него сужает область применения изделия. Без конверсионного слоя покрытие держится только за микрорельеф, и повреждение до металла запускает подпленочную коррозию. Для сухих отапливаемых помещений и срока службы до пяти лет хватает тщательного обезжиривания с промывкой, для улицы и влажной среды конверсионный слой нужен.
Режимом и стойкостью. Железофосфатное наносят при 40–60 °C за 1,5–3 минуты, привес 0,3–0,8 г/м². Цинкофосфатное требует 45–60 °C и 3–5 минут, привес 1,5–4 г/м². В камере соляного тумана по ГОСТ 9.401 и ISO 9227 цинкофосфатная подложка даёт кратно больший ресурс, поэтому её берут для наружных конструкций.
Чем раньше, тем лучше. На стали оксидная плёнка начинает формироваться в первые 20–30 минут после сушки, на алюминии быстрее. Краска тогда сцепляется с рыхлым оксидом, а не с металлом. Пауза внутри смены в сухом закрытом помещении допустима, ночёвка подготовленных деталей нет.
Нет. Алюминию нужны свои составы: хроматирование или бесхромовая обработка. Стальная химия либо не даёт слоя, либо растравливает поверхность. Для горячего цинка тоже подбирают отдельный состав, чтобы не разрушить цинковый слой.
По трём признакам. Внешне слой равномерный и матовый, без проплешин и разводов. Количественно проверяют привес: контрольную пластину взвешивают до и после обработки и сравнивают с нормой для выбранного типа. Итог оценивают уже после покраски решётчатым надрезом по ISO 2409, где норма класс 0 или 1.
Составы на основе циркония и аналогов, работающие при 20–35 °C и дающие нанослой вместо кристаллической плёнки. Они экономят энергию и почти не образуют шлама, поэтому линию проще обслуживать. Взамен растут требования к чистоте поверхности: остатки масла портят такой слой заметнее, чем классическую фосфатную плёнку.
