Как подобрать исполнение и габариты камеры под свою номенклатуру, почему вытяжка дорожает быстрее самой камеры и что спросить у поставщика до того, как подписывать договор.
Камеру напыления выбирают от трёх вещей: самого крупного изделия, способа его развески и объёма в смену. Рабочая зона должна быть больше габарита детали примерно на 300–500 мм с каждой стороны, а исполнение — обитаемое, тупиковое или проходное — определяется тем, штучная у вас окраска или поток.
Ошибка на этом шаге обходится дорого и проявляется не сразу. Маленькая камера ограничивает номенклатуру: приходится отказываться от заказов или красить длинномер частями с переходом. Слишком большая тянет за собой вытяжку другой производительности, и за неё вы платите каждый месяц счётом за электричество. Разберём по порядку, от чего отталкиваться.
Что вообще делает камера напыления
Задача у неё двойная, и обе части одинаково важны.
Удержать облако порошка в рабочей зоне. Часть порошка всегда пролетает мимо детали — это физика процесса, а не кривые руки маляра. Без камеры этот порошок расходится по цеху, оседает на оборудовании, инструменте и соседних изделиях. Через месяц такой работы вы находите чужой цвет на деталях следующей партии.
Собрать несосевший порошок и вернуть его в работу. Приточно-вытяжная вентиляция уводит избыток в фильтры, оттуда порошок идёт на рекуперацию. При исправной системе возвращается до 95 % — на потоке это примерно половина расхода краски.
Есть и третья функция, о которой вспоминают, когда пошёл брак: камера защищает деталь. Пыль, сквозняк, чужие волокна — всё это попадает в свежий слой порошка и после печи превращается в сорность. Красить «в углу цеха» дешевле ровно до первой переделанной партии.
Три исполнения и как между ними выбрать
| Исполнение | Как работает | Кому подходит | Ограничение |
|---|---|---|---|
| Тупиковая | Загрузка и выгрузка с одной стороны | Штучная и мелкосерийная окраска, ограниченная площадь цеха | Встречное движение деталей, потери времени на загрузке |
| Проходная | Вход и выход с разных сторон, деталь идёт насквозь | Поток от сотен деталей за смену, однотипная номенклатура | Требует конвейера и больше места, окупается только при стабильной загрузке |
| Обитаемая | Маляр заходит внутрь и красит изделие со всех сторон | Разная номенклатура, крупногабарит, частая смена цвета | Производительность упирается в одного человека |
Исполнения не исключают друг друга: обитаемая камера бывает и тупиковой, и проходной — это две разные характеристики. Тупиковая или проходная описывает, как деталь входит и выходит; обитаемая — то, что внутри работает человек, а не автоматические пистолеты.
Простое правило для большинства производств в Казахстане: если номенклатура разная и цвет меняется несколько раз за смену, берите обитаемую. Проходная под конвейер имеет смысл там, где месяцами идут одни и те же изделия — подробнее эту границу мы разбирали в статье про ручной пост и конвейер.
Один пост или два
Двухпостовая камера — это две рабочие зоны с общей системой вентиляции и улавливания. Смысл в ней появляется в двух случаях.
- Длинномер. Изделие длиной несколько метров удобнее красить с двух сторон одновременно: маляры не обходят его по кругу и не ждут друг друга. Требования к вентиляции и безопасности окрасочных работ заданы ГОСТ 12.3.005-75, а международный стандарт NFPA 33 предписывает держать концентрацию порошка в вытяжном воздуховоде ниже 15 г/м³.
- Плотный поток. Когда камера стала узким местом раньше печи, второй пост даёт прирост дешевле, чем вторая камера.
Ошибка — ставить второй пост «на вырост». Пока второй маляр не нанят, вы оплачиваете вентиляцию удвоенного сечения проёма при прежней выработке.
Как считать габариты рабочей зоны
Отталкиваются от самого крупного изделия, которое реально будет краситься, а не от среднего.
| Размер | Как считать | Почему так |
|---|---|---|
| Ширина и глубина | Габарит детали плюс 300–500 мм с каждой стороны | Маляру нужно место обойти изделие и держать пистолет под правильным углом |
| Длина | Длина изделия плюс запас на подвеску и проход | Деталь не должна упираться в стенки при завешивании |
| Высота | Высота подвеса плюс высота изделия плюс запас снизу | Считают от транспортной системы, а не от пола |
| Проём | Ровно под габарит с минимальным запасом | Каждый лишний сантиметр проёма — это производительность вытяжки и деньги |
Дистанция напыления тоже влияет на размер: пистолет держат на определённом расстоянии от поверхности, и если стенка близко, маляр физически не встанет как надо. Результат предсказуем — неравномерная толщина и дефекты покрытия на тех сторонах, куда было неудобно подойти.
Для ориентира — типовые объёмы, от которых обычно отталкиваются при расчёте:
| Габариты (Д×Ш×В), мм | Объём | Под какие изделия |
|---|---|---|
| 3000×1500×2000 | 9 м³ | Средние детали, мебельные каркасы, ограждения |
| 3000×2000×2000 | 12 м³ | То же плюс свободнее развеска и работа маляра |
| 6000×1500×2000 | 18 м³ | Длинномер: профиль, трубы, секции ограждений |
Это отправная точка, а не каталог: камеру делают под конкретные изделия и план цеха. Но таблица показывает логику — под длинномер растёт длина, а не объём как таковой.
Вентиляция: почему она дорожает быстрее камеры
Здесь лежит главная неочевидность выбора.
Чтобы облако порошка не выходило наружу, через открытый проём должен идти встречный поток воздуха с достаточной скоростью. Требуемая производительность вытяжки считается от площади проёма: больше проём — пропорционально больше кубометров в час, а за ними мощнее вентилятор и выше расход электроэнергии.
Отсюда два практических вывода.
- Камера «на вырост» невыгодна дважды. Вы переплачиваете за оборудование сразу и за электричество потом, а выработка при этом не растёт.
- Проём и объём — разные вещи. Длинная камера с небольшим проёмом обходится дешевле в эксплуатации, чем короткая, но с широким входом.
Второй момент, который упускают: вытянутый из камеры воздух надо чем-то заместить. Если приток не организован, вентиляция начнёт тянуть воздух из цеха вместе с пылью, а зимой — выхолаживать помещение. Приток закладывают в проект участка вместе с вытяжкой, а не после запуска.
Как камера собирает порошок обратно
От этой части зависит, сколько краски вы выбросите.
| Элемент | Что делает | На что смотреть при выборе |
|---|---|---|
| Фильтры | Улавливают порошок из отводимого воздуха | Тип и площадь фильтрующей поверхности, доступность сменных элементов |
| Циклон | Отделяет основную массу порошка до фильтров | Нужен при больших объёмах и частой смене цвета |
| Жёлоб сбора | Собирает осевшую краску по длине камеры и отводит в циклон | Есть ли он вообще и удобно ли чистится |
| Съёмный решётчатый пол | Не даёт краске скапливаться, снимается для промывки | Опция, но резко ускоряет смену цвета |
Важно понимать разницу между «камера с фильтрами» и «камера с рекуперацией». Фильтры удерживают порошок, чтобы он не вылетел наружу. Рекуперация — это когда собранный порошок просеивают и возвращают в бак пистолета. Первое есть у всех, второе нужно оговаривать отдельно.
Из чего делают стены
| Материал | Плюсы | Минусы |
|---|---|---|
| Прозрачный пластик | Гладкая поверхность быстро очищается, светло внутри, видно происходящее снаружи | Требует аккуратности при работе с тяжёлыми деталями |
| Металл | Прочность, стойкость к ударам крупногабаритом | Темнее внутри, нужен свой свет; краска на шероховатой поверхности держится крепче |
Практика чаще склоняет к прозрачным стенам, и причина не в эстетике. Смена цвета на гладкой поверхности занимает минуты, на шероховатой — заметно дольше, а остатки прежнего цвета потом всплывают крапинками на светлых деталях.
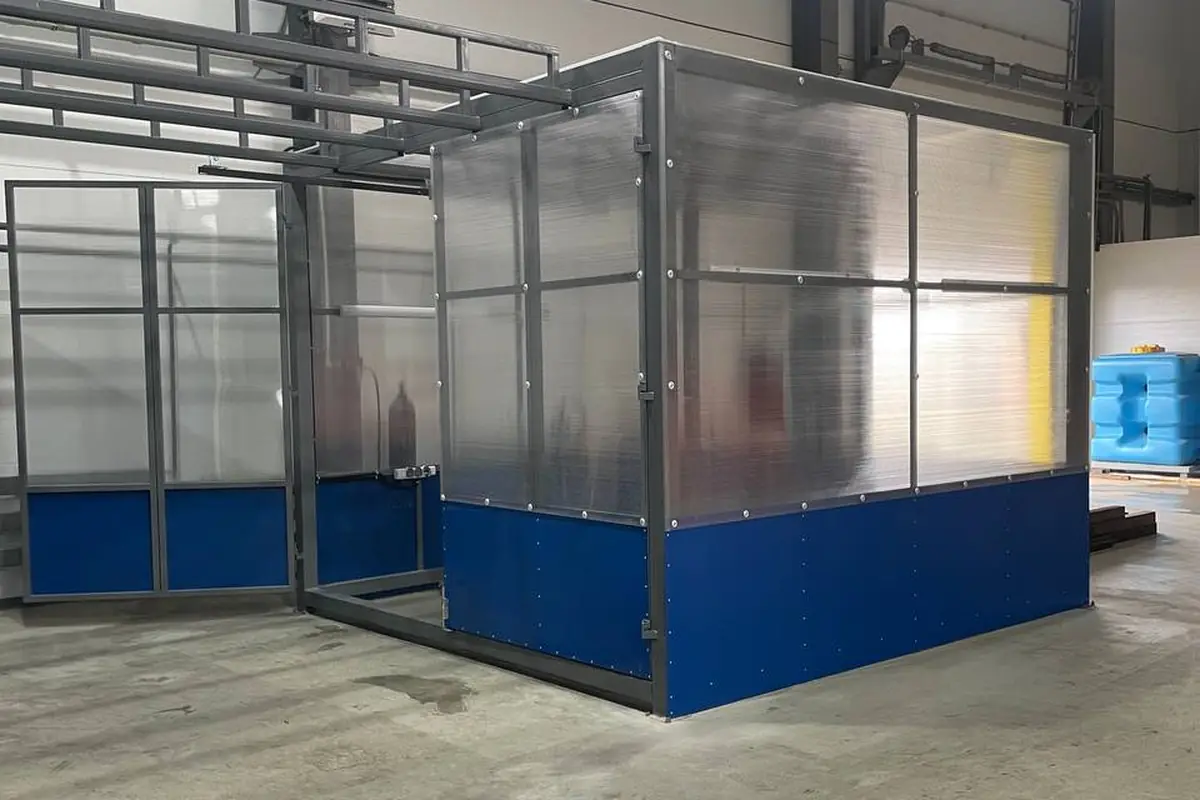
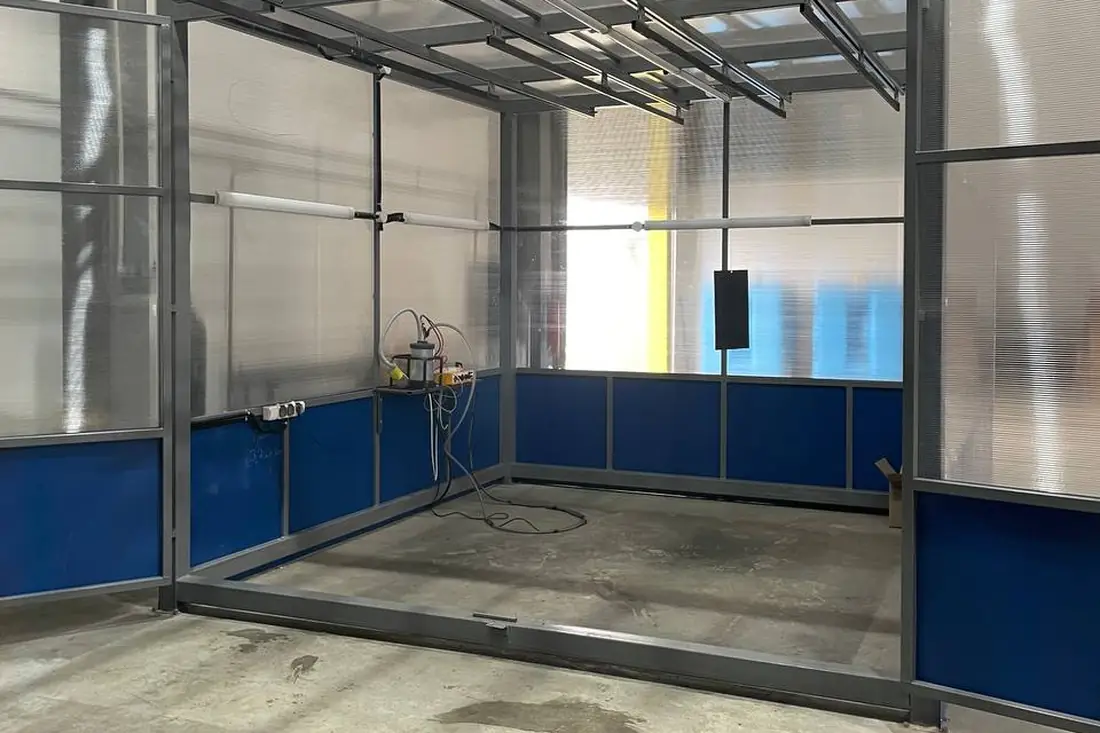
На фотографиях в этой статье — обитаемая камера нашего производства: цельносварной стальной каркас, стены из прозрачного пластика, светодиодное освещение и верхняя транспортная система, проходящая через камеру к печи.
Освещение — это про качество, а не про комфорт
Пункт, который в описаниях камер обычно идёт последним, а по влиянию на брак стоит в первой тройке.
Маляр контролирует слой глазами: по тому, как порошок ложится, видно недокрас в углах и избыток на плоскости. В полумраке этого не видно, и ошибку обнаруживают уже после печи, когда исправить можно только перекрасом.
Что проверять: свет должен идти с двух сторон, без резких теней в углах, и светильники должны быть в исполнении, пригодном для работы в запылённой среде. Светодиодные линейки вдоль стен дают ровную заливку и не греются.
Очистка и смена цвета
Если вы работаете больше чем в один цвет, скорость переналадки напрямую влияет на выработку.
Полная смена цвета включает продувку и очистку пистолета и шлангов, замену или очистку фильтра, уборку стен, пола и жёлоба. Конструкция камеры определяет, сколько это займёт: гладкие стены, съёмный пол и доступный фильтр сокращают процедуру в разы.
Отдельная деталь, о которой забывают при покупке — куда девать снятый порошок. Собранный рекуперат нужно где-то хранить в закрытой подписанной таре, и место под это лучше предусмотреть сразу рядом с камерой.
Как камера стыкуется с остальным участком
Камеру нельзя выбирать в отрыве от печи и транспорта — это самая частая причина переделок.
- Габариты должны совпадать с печью. Камера, в которую деталь входит, а печь полимеризации меньше — бесполезна. Оба участка проектируют вместе.
- Высота подвеса общая на весь маршрут. Транспортная система идёт через камеру и печь на одном уровне, и этот уровень задаётся сразу.
- Расстояние до печи имеет значение. Свежий порошок легко стряхнуть: чем дольше и тряснее путь, тем выше риск повредить неполимеризованный слой.
- Заземление детали — часть системы, а не мелочь. Без надёжного контакта через подвес порошок не держится, и никакие настройки пистолета это не компенсируют.
Типичные ошибки при выборе
- Считать по среднему изделию. Через полгода приходит заказ на деталь крупнее, и выясняется, что брать его некуда.
- Брать максимальный размер «про запас». Обратная крайность: платите за вентиляцию, которая не нужна.
- Забыть про приток воздуха. Вытяжка есть, замещения нет — зимой в цехе холодно, в камере пыль из помещения.
- Не спросить про рекуперацию. Фильтры есть у всех, возврат порошка — не у всех.
- Проигнорировать смену цвета. Если цветов много, а камера не приспособлена к быстрой очистке, вы теряете часы каждую смену.
- Выбирать камеру отдельно от печи. Два поставщика, два подхода к габаритам — и участок не складывается.
- Не заложить место вокруг. Камере нужен подход со всех сторон для обслуживания, а не только проём спереди — это считают на этапе планировки участка.
Чек-лист: что указать в заявке
Чем точнее исходные данные, тем меньше правок в проекте. Минимальный набор:
- габариты самого крупного изделия и его масса;
- как изделия развешиваются — поштучно, гроздью, на траверсе;
- объём в смену: сколько деталей или квадратных метров;
- сколько цветов в работе и как часто меняются;
- размеры цеха, высота до ферм, расположение ворот и колонн;
- есть ли уже печь и транспортная система, их габариты;
- какая электрическая мощность доступна на участке;
- планируется ли рост объёмов в ближайшие пару лет.
Отдельно уточните у поставщика документы: техпаспорт и подтверждение соответствия техническим регламентам. Оборудование, которое встаёт в производственный цех, должно иметь их на руках, а не «вышлем позже».
Что делать дальше
Если участок только проектируется, начинать стоит не с выбора модели камеры, а с описания того, что вы красите и в каком объёме. Габариты, вентиляция, тип фильтрации и схема транспорта выводятся из этих данных, а не наоборот.
Мы проектируем и производим камеры напыления и печи полимеризации и считаем их вместе, чтобы габариты и поток сошлись в один участок без переделок. Пришлите габариты изделий, объём в смену и план цеха — вернёмся с расчётом камеры, вентиляции и стоимости под вашу задачу.
Частые вопросы о камере напыления
Отталкиваются от самого крупного изделия, которое реально будет краситься. Рабочая зона должна превышать габарит детали примерно на 300–500 мм с каждой стороны: маляру нужно место, чтобы обойти изделие и держать пистолет под правильным углом. Высоту считают от уровня транспортной системы, а не от пола, добавляя высоту подвеса и запас снизу.
Схемой движения детали. В тупиковой загрузка и выгрузка идут с одной стороны, деталь заходит и выходит через один проём. В проходной вход и выход с разных сторон, изделие движется насквозь. Тупиковая экономит место и подходит для штучной окраски, проходная встраивается в конвейер и окупается на стабильном однотипном потоке.
Камера, внутри которой работает маляр: он заходит в рабочую зону и красит изделие со всех сторон вручную. Это не альтернатива тупиковой или проходной, а отдельная характеристика — обитаемая камера бывает и той, и другой. Формат гибкий, тянет разную номенклатуру и частую смену цвета, но производительность упирается в одного человека.
Потому что вместе с площадью проёма растёт требуемая производительность вытяжки: чтобы облако порошка не выходило наружу, через проём должен идти встречный поток воздуха. Больше проём — больше кубометров в час, мощнее вентилятор и выше счёт за электричество каждый месяц. Переплата получается дважды: за оборудование сразу и за эксплуатацию потом.
Приток обязателен. Воздух, вытянутый из камеры, чем-то замещается: если организованного притока нет, вентиляция начнёт тянуть воздух из цеха вместе с пылью, а зимой будет выхолаживать помещение. Приточную часть закладывают в проект участка одновременно с вытяжкой, а не добавляют после запуска.
Фильтры удерживают порошок в системе, чтобы он не улетел наружу вместе с отводимым воздухом — это есть в любой камере. Рекуперация — следующий шаг: собранный порошок просеивают и возвращают в бак пистолета. При исправной системе возвращается до 95 % не осевшего на деталь порошка. Возврат нужно оговаривать отдельно, он есть не в каждой комплектации.
Чаще практичнее прозрачный пластик: гладкая поверхность быстро очищается от краски, внутри светло, а происходящее видно снаружи. Металл прочнее и лучше переносит удары крупногабаритом, но внутри темнее и краска на шероховатой поверхности держится крепче, из-за чего смена цвета занимает больше времени.
Важнее, чем кажется. Маляр контролирует толщину слоя глазами: по тому, как ложится порошок, видно недокрас в углах и избыток на плоскости. В полумраке ошибку не заметить, и она обнаруживается уже после печи, когда исправить можно только перекрасом. Свет должен идти с двух сторон, без резких теней в углах.
Зависит от конструкции. Полная процедура включает продувку и очистку пистолета и шлангов, очистку или замену фильтра, уборку стен, пола и жёлоба сбора. На камере с гладкими стенами, съёмным решётчатым полом и доступным фильтром это минуты, на камере без этих решений — часы. Если цветов в работе много, на этот пункт стоит смотреть в первую очередь.
Он не даёт краске скапливаться на полу камеры и снимается для промывки. Это опция, но она резко ускоряет смену цвета и общую уборку: вместо выметания порошка из углов вы снимаете секции и моете их отдельно. На производстве с частой сменой цвета окупается быстро.
Нежелательно. Габариты камеры и печи должны совпадать, а транспортная система идёт через оба участка на одном уровне подвеса. Когда камеру и печь заказывают у разных поставщиков с разными подходами к габаритам, участок не складывается и начинаются переделки. Оба узла разумнее проектировать вместе.
Расстояние и аккуратность передачи. Свежий порошок держится на детали только электростатикой, его легко стряхнуть: чем длиннее и тряснее путь до печи, тем выше риск повредить неполимеризованный слой. Отдельно проверяют заземление детали через подвес — без надёжного контакта порошок просто не осядет.
В двух случаях. Первый — длинномер: изделие в несколько метров удобнее красить с двух сторон одновременно, маляры не обходят его по кругу. Второй — плотный поток, когда камера стала узким местом раньше печи, и второй пост даёт прирост дешевле, чем вторая камера. Ставить второй пост заранее, пока второго маляра нет, невыгодно.
Технический паспорт и подтверждение соответствия техническим регламентам — для оборудования, которое встаёт в производственный цех, это не формальность. Документы должны быть у поставщика на руках при заключении договора, а не высылаться «позже». Отсутствие подтверждения соответствия всплывает при проверках и при страховании производства.
Габариты и массу самого крупного изделия, способ развески, объём в смену, количество цветов и частоту их смены, размеры цеха с высотой до ферм и расположением ворот, наличие уже имеющейся печи и транспортной системы с их габаритами, доступную электрическую мощность и планы по росту объёмов. Чем полнее исходные данные, тем меньше правок в проекте.
