
 info@contralcab.kz
 +7 (775) 726-24-59


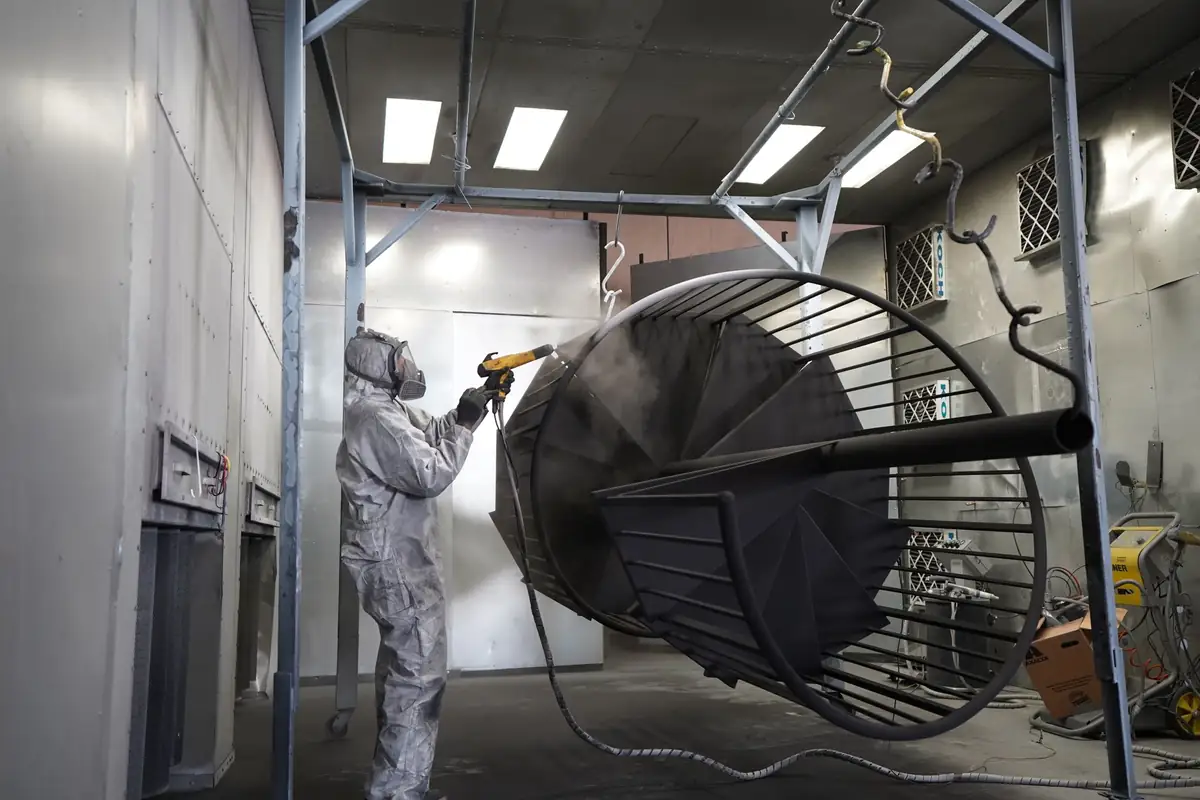
Ілгіш жабын сапасы мен бояу шығынына қалай әсер етеді, қандай кедергі норма саналады, жарақты қаншалықты жиі және немен тазалау керек.
Бөлшек пен жер арасындағы кедергі 10 Ом-нан аспауға тиіс. Ілмектегі күйе осы санды көтерген сәтте ұнтақ қалыпты шөгуін тоқтатады: шығын өседі, жабын жұқарақ жатады, ал себебін бүріккіш пен бояудан іздейді.
Пеш пен камераның қасында ілгіш шығын материалындай ұсақ нәрсе болып көрінеді, бірақ ақауға ықпалы жағынан ол бүріккіш баптауларымен бір қатарда тұр. Жерге қосу тогының бәрі сол арқылы жүреді, бөлшектің ұнтақ бұлтындағы орнын да сол белгілейді, ескі бояудың қабыршағын жаңа қабатқа түсіретін де сол. Ретімен қарайық.
Ілгіш неге көрінгеннен көбірек нәрсені шешеді
Ол жауап беретін төрт нәрсе:
- Жерге қосу. Зарядталған ұнтақ бөлшекке тек оның жерге қосылғаны үшін тартылады. Ток жолы ілмектегі жанасу нүктесі арқылы өтеді. Басқа жол жоқ.
- Бөлшектің орналасуы. Ілгіштің бұрышы мен биіктігі маляр бүріккішпен физикалық тұрғыда қай жерге жете алатынын және ұнтақтың бұрыштарға қалай жататынын айқындайды.
- Тиеу тығыздығы. Ауысымдағы өнім де, бояу шығыны да соған байланысты: сирек ілінген бөлшектердің арасынан ұшып өткен ұнтақ сүзгілерге кетеді.
- Процестің тазалығы. Жарақта жиналған бояу пеште қабыршақтанып, көрші бұйымдарға қонады.
Салалық нұсқаулықтарда ақаулы жараққа тікелей байланыстыратын әдеттегі проблемалар: қабықша қалыңдығының біркелкі болмауы, беттің толық жабылмауы, маскалау орындарындағы боялмаған жерлер, түсіп жатқан жабыннан бөлшектердің ластануы және жабдықтың зақымдалуы. Соңғысы тіпті конвейер тоқтауының басты себебі деп аталған.
Жерге қосу: басты сан
Норма қарапайым әрі тексеруге келеді.
| Параметр | Талап | Қалай тексеру керек |
|---|---|---|
| Бөлшек пен жер арасындағы кедергі | 10 Ом-нан аспайды | Мегаомметр, бөлшектен жерге қосу шинасына дейінгі өлшем |
| Учаскенің жерге қосу контуры | Бөлек, мыс өзек жер асты суларының деңгейіне қарай грунтқа 2,4–3 м тереңдікте | Жоба және өлшеу хаттамасы |
| Ілгіштегі жанасу нүктесі | Таза, боясыз, металл металға | Әр салым алдында қарап шығу |
| Тексеру мерзімділігі | Тұрақты, жоспарлы қызмет көрсетудің бөлігі ретінде | Күні мен көрсеткіші жазылған ТҚ журналы |
Өлшем бірліктері туралы бөлек айту керек: электростатикалық жабдық өндірушілерінде басқа бағдар кездеседі: «шынайы жерге қосу» деп 1 МОм-нан аспайтын кедергі саналады. Бұл қайшылық емес, әртүрлі міндет: 1 МОм нысанның жалпы жерге қосылған деп есептелетін шегін белгілейді, оның ішінде шлангілер, еден және оператордың жұмыс орны. Ұнтақты бояуда бөлшек пен жер арасындағы тізбекке қойылатын талап бес реттік дәрежеге қатаңырақ, өйткені одан тек қауіпсіздік емес, шөгу қабілеті де тәуелді.
Есте сақтауға тұрарлық практикалық жайт: бір жанасу нүктесі жеткілікті, бірақ бірнешеуі болғаны жақсы. Жалғыз жанасу боялып қалса не тотықса, бөлшек жерге қосылмай қалады, ал сіз бұл туралы нәтижеден ғана білесіз.
Ілгіш конструкциясы
Талаптар конвейерлік желілердің тәжірибесінен жинақталған, бірақ қол постында да жұмыс істейді.
| Не | Норма | Не үшін |
|---|---|---|
| Жанасу штогының пішіні | Үшкірленген | Нүктелік жанасу токты жақсы өткізеді және азырақ боялады |
| Бөлшектің тербелуі | Кез келген бағытта 2–3 см-ден аспайды | Бүрку қашықтығы тұрақты, соқтығысу жоқ |
| Бөлшектің үстінен конвейерге бекітуге дейін | 60 см-ден кем емес | Бекіту торабы бүрку аймағына түспейді және бөлшекті экрандамайды |
| Жұмыс жазықтығынан ауытқу | 5°-тан аспайды | Барлық бөлшек бүріккішке бірдей қарайды |
| Бір ілгіштегі бірнеше бөлшек | Бұрышы бірдей, шашырауы 2–3 см | Бөлшектердің бір-біріне тиюін болдырмайды |
| Ілгіш массасы | Жеңілірек, бірақ жүктемеден берік | Артық металл пеште бос қызады және бояу жинайды |
Масса туралы бөлек айтқан жөн. Ілгіш пеште бөлшекпен бірге қызады және энергияның бір бөлігін өзіне алады. Бұл электр шығынына және салымның режимге шығу уақытына тікелей әсер етеді. Жеңіл бұйымдарға арналған ауыр жарақ жиі кездесетін әрі байқалмайтын шығын бабына айналады.
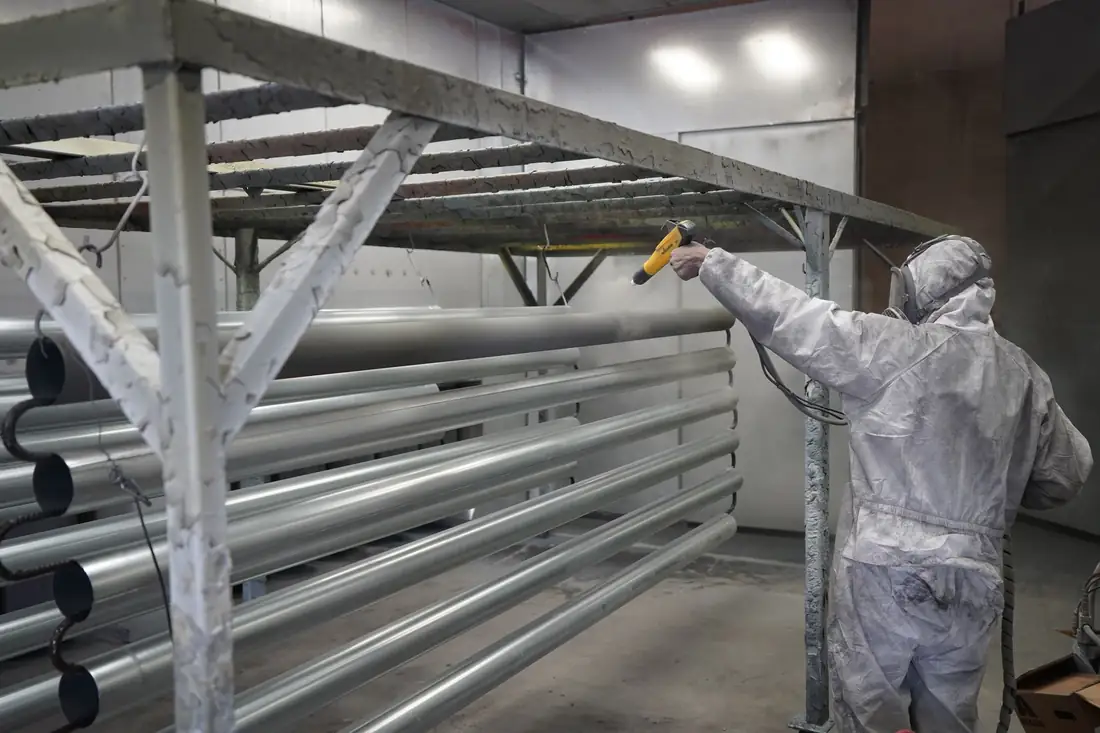
Ілгіштің өзінен болатын маскалау мен экрандау
Жарақтың өзі жабынды бүлдіре алады, оның екі жолы бар.
Экрандау. Бөлшектің қасындағы жерге қосылған металл күш сызықтарын өзіне тартып алады да, ұнтақ бұйымның орнына ілгішке қонады. Ереже: ілгіштің кез келген бөлігі бүріккіштен бөлшектің өзінен кемінде 5 см алыс тұруға тиіс. Егер жақтау малярға бұйымнан жақынырақ болса, бояуды сол жинайды.
Маскалау. Жанасу орны әрқашан боялмай қалады. Бұл болмай қоймайтын нәрсе, сондықтан міндет ізді жою емес, оны көрінбейтін жерге апару: ішкі жағына, технологиялық тесікке, шетіне. Ілгіш бөлшектердің өзінен ауыр болғанда әсер күшейе түседі.
Осыдан жобалаудың практикалық ережесі шығады: ұнтақтың нысанасы жарақ емес, бұйым болуға тиіс. Бөлшектің артына жасыруға болатынның бәрін жасыру керек: жабын да тегіс, тазалау да сирек болады.
Ілу тығыздығы
Мұнда өнімділіктің тегін қоры жатыр, оны ешкім дерлік санамайды.
Тәжірибеден алынған бағдар: бөлшектердің арасындағы қашықтықты ұнтақтың ену тереңдігінен екі есе үлкен етіп алады, яғни бұлт бұйымды айналып өтіп үлгеретіндей, бірақ арасынан бос ұшып өтпейтіндей. Конвейердегі ілгіштерді бұл ретте бір-біріне барынша жақын орналастырады.
Бұл не береді:
- Шығын аз. Ілу неғұрлым тығыз болса, соғұрлым аз ұнтақ жанынан ұшып рекуперация жүйесіне кетеді. Ал қайтарылған ұнтақ бәрібір елеуді және араластыруды талап етеді.
- Жабын тегіс. Ілгіштің толық тиелуі бос жақтаудағы жалғыз бөлшекке қарағанда біркелкі шөгу береді.
- Метрі арзан. Пеш салым толық па, жарты ма, оған қарамай қыздыруға бірдей энергия жұмсайды.
- Жарақты сирек тазалау. Ішінара тиелген ілгішке бояу көбірек қонады, оны жиірек тазалауға тура келеді.
Өте тығыз орналастырғанда ілгіштерді 90°-қа бұрады: сонда бөлшектер камерада да, пеште де бір-бірін көлеңкелемейді.
Күйе: не болады және немен қауіпті
Камерадан әр өткен сайын жарақта бояу қабаты қалады. Пештен кейін ол полимерленеді, қабат үстіне қабат өседі, содан салдар тізбегі басталады.
| Кезең | Не болады | Бөлшектерде қалай көрінеді |
|---|---|---|
| Бірінші | Полимер қабаты жанасу нүктесін оқшаулайды | Кедергі өседі, шөгу қабілеті төмендейді, бояу шығыны артады |
| Екінші | Бөлшек ішінара жерге қосылған не мүлде қосылмаған | Ұнтақ ұстамайды, жабын жұқа, бұрыштар боялмайды |
| Үшінші | Жарақтағы қалың қабат термоциклдерден жарылады | Қабыршақтар көрші бұйымдардың жаңа қабатына түседі, қоқымдылық пайда болады |
| Төртінші | Ілгіштің геометриясы өзгереді, массасы өседі | Бөлшектер қисық ілінеді, конвейерге түсетін жүктеме есептіден жоғары |
Қитұрқылығы сол: бірінші кезең мүлде көрінбейді. Бояу шығыны бірте-бірте өседі, оны кез келгенге жабады: малярға, ұнтақ партиясына, баптауларға. Кедергіні тұрақты өлшеу сұрақты бір минутта жабады.
Жарақты немен тазалайды
Әдіс көп, таңдау көлемге, қолда бар жабдыққа және қабаттың қаншалықты қалың өскеніне байланысты.
| Әдіс | Режим | Цикл уақыты | Ерекшеліктері |
|---|---|---|---|
| Механикалық (дробь, құм, шыны шарик, құрғақ мұз, қысыммен берілетін су) | Қыздырусыз | 30–120 мин | Әмбебап, абразив учаскесі не қондырғы қажет |
| Пеште күйдіру | 340–400 °C | 3–6 сағат | Ұзақ, бірақ жабдық учаскеде бар |
| Күйдіріп шығару | 540–650 °C | 1–4 минут | Желі жылдамдығы 0,15–1,8 м/мин, суда шынықтыру және қайталама тазалау қажет |
| Абразивтің жалған сұйылтылған қабаты | шамамен 430 °C | 30–60 мин | Көбіне қайталама тазалауды қажет етпейді |
| Тұз балқымасы | 430–480 °C | Секундтан минутқа дейін | Тікелей конвейерде өңдеуге болады, содан кейін сумен шаю |
| Химиялық, ыстық | Сілті, полимерді сабындау | 5–120 мин | Белсенді құрамдардың бір бөлігі экология бойынша шектелген |
| Химиялық, суық | Еріткіштер | 5–120 мин | Бұрынғы күшті құрамдарға тыйым салынған, қазіргілері әлсіздеу |
Материал таңдау үшін маңызды салдар: жылу әдістерін жоспарласаңыз, жарақ 600 °C-қа дейін төзуге тиіс. Тек жұмыстық 200 °C-қа есептелген қарапайым ілгіш бірнеше рет күйдіріп шығарғаннан кейін майысады да, сыныққа кетеді.
Бөлек ескерту: бұл жараққа арналған режимдер, бұйымдарға емес. Ілмекті 650 °C-қа дейін қыздырып, суға тастауға болады, ал тапсырыс берушінің бөлшегіне болмайды. Бұйымдарды бүлдірмей олардан жабынды қалай алуға болатыны туралы бізде бөлек талдау бар.
Қаншалықты жиі тазалау керек
Әмбебап аралық жоқ: оны жұмсалатын бояу көлемінен шығарады және құжат жүзінде бекітеді. Бірақ сәттің келгенін білдіретін төрт белгі бар:
- шөгу тиімділігі төмендеді: сол бір метрге ұнтақ көбірек кетеді;
- бөлшектерде жарақтан түскен жабынның қосындылары пайда болды;
- бұйымдарды ілу ыңғайсыз болды, отырғызу орындарын бояу «басып қалды»;
- жиналған масса салдарынан тасымал жүйесіне түсетін жүктеме өсті.
Тазалау аралығын ұзартатын төрт ереже:
- Ілгіштерді толық тиеу. Ішінара толтырылған жақтау бояуды өзіне жинайды және айтарлықтай жиі тазалауды талап етеді.
- Нысана бұйым болатындай етіп жобалау. Артық нәрсенің бәрін бөлшектің артына не бүріккіштен алысырақ алып кетеді.
- Камерадан бос ілгіштер өткенде бүркуді өшіру. Бояуды да, жарақ ресурсын да үнемдейтін қарапайым тәртіп.
- Жерге қосуды нормада ұстау. Жанасу неғұрлым нашар болса, соғұрлым көп ұнтақ керек емес жерге қонады.
Ұйымдастыру жағы да бар: ілгіштерді жөндеп, түзетуді тазалаудан кейін бірден жасаған дұрыс: металл таза, ақаулар көрінеді, ал келесі жолы оларға жете алмайсыз.
Анықтағыш: ақау және жарақтағы себеп
| Не көрінеді | Ықтимал себеп | Нені тексеру керек |
|---|---|---|
| Ұнтақ нашар қонады, шығын өсті | Күйе жанасу нүктесін оқшаулайды | Мегаомметрмен кедергіні өлшеу, жанасуды тазалау |
| Бөлшектің бір жағы боялмаған | Бұйым қисық ілінген не жақтаумен экрандалған | Жазықтықтан ауытқу, ілгіштің бөлшекке қатысты орны |
| Ілу нүктесінің қасындағы ірі боялмаған дақтар | Жанасумен маскалау, тым ауыр ілмек | Жанасу нүктелерінің саны мен орны, жарақ массасы |
| Қабықшадағы бөгде бояу қабыршақтары | Ілгіштерден күйенің түсуі | Жарақтағы қабат қалыңдығы, соңғы тазалаудан бергі мерзім |
| Жабындағы сызаттар мен жыртылған іздер | Тербелгенде бөлшектер бір-біріне тиеді | Бұйымдар арасындағы қашықтық, тербеліс амплитудасы |
| Бірдей бөлшектердегі әртүрлі қалыңдық | Бөлшектер әртүрлі биіктікте не әртүрлі бұрышпен ілінген | Ілгіштегі ілудің біркелкілігі |
| Бөлшек пеште құлап түсті | Ілгіш деформацияланған не артық тиелген | Ілмектердің күйі, жүктемеге сәйкестігі |
Ақаудың барлық түрінің жалпы талдауы ұнтақты жабын ақаулары туралы мақалада бар. Мұнда басқасы маңызды: ақау кенет пайда болса, ал пеш режимі мен бүріккіш баптаулары өзгермесе, жарақты бәрінен бұрын тексерген жөн.
Әдеттегі қателер
- Ілмектерді «қолым тигенде» тазалау. Кестесіз тазалау ақау тапсырыс берушіге кеткеннен кейін ғана болады.
- Күйені косметика деп санау. Бұл эстетика емес, жерге қосу тізбегіндегі оқшаулағыш.
- Жанасу нүктелерінің санын үнемдеу. Бір нүкте боялып қалса, бөлшек жерге қосылмай қалады.
- Бәріне бір әмбебап ілмекті қолдану. Әртүрлі номенклатураға әртүрлі жарақ керек, әйтпесе бөлшектер қалай болса солай ілінеді.
- Ілгішті масса бойынша қорымен алу. Артық металл бос қызады және бояу жинайды.
- Кедергіні мүлде өлшемеу. Мегаомметр қайта жасалған бір партиядан салыстыруға келмейтіндей арзан.
- Ағында бос ілгіштермен бояу. Ұнтақ жараққа қонып, оның басылып қалуын тездетеді.
Ауысым алдындағы чек-лист
- Ілмектердегі жанасу нүктелері таза, металл ашық.
- Бөлшек пен жер арасындағы кедергі өлшенген және 10 Ом шегінде.
- Ілгіштер деформацияланбаған, бөлшектер бірдей бұрышпен ілінген.
- Бұйымдар арасындағы қашықтық сақталған, бөлшектер бір-біріне тимейді.
- Жақтау мен траверсалар бүріккіш жағына бөлшектен жақынырақ шығып тұрмайды.
- Күйе қалыңдығы қабыршақтанатын деңгейге жеткен жоқ.
- Негізгісін тазалау уақытына ауыстырмалы жарақ жинағы бар.
- Журналда жазба бар: өткен жолы қашан тазаланды және көрсеткіштер қандай болды.
Әрі қарай не істеу керек
Бояу шығыны көзге көрінетін себепсіз өсе бастаса, бүріккіш баптауларынан емес, ілгіштегі кедергіні өлшеуден бастаңыз. Бұл учаскедегі ең жылдам тексеру, әрі көбіне нәтижелі болып шығады.
Біз ұнтақты бояу учаскелерін толығымен жобалаймыз: бүрку камерасын, полимерлеу пешін және нақты номенклатураға арналған жарағы бар тасымал жүйесін. Бұйымдардың габариттері мен массасын, ілу тәсілін және ауысымдағы көлемді жіберіңіз. Компоновканы есептеп, бөлшектеріңізге ілу сұлбасын таңдап береміз.
Жарақ туралы жиі қойылатын сұрақтар
Бөлшек пен жер арасындағы электр кедергісі 10 Ом-нан аспауға тиіс. Бұл ұнтақты жабындар бойынша салалық нұсқаулықтардан алынған бағдар. Мегаомметрмен бөлшектен жерге қосу шинасына дейін өлшейді. Бөлек контур ұсынылады: жер асты суларының деңгейіне қарай грунтқа 2,4–3 м тереңдетілген мыс өзек. Тексеруді тұрақты қызмет көрсету жоспарына енгізеді, ал көрсеткіштерді жазып отырады.
Ең алдымен ілгіштердегі жанасу нүктелерін тексерген жөн. Полимер күйесі оқшаулағыш ретінде жұмыс істейді: жерге қосу тізбегіндегі кедергі өседі, бөлшек зарядталған ұнтақты нашар тартады, сол бір шаршы метрге бояу көбірек кетеді. Ақаудың қитұрқылығы сол: ол бірте-бірте өседі әрі сырттай көрінбейді, оны малярға немесе ұнтақ партиясына жабады.
Әмбебап аралық жоқ, оны жұмсалатын бояу көлемінен шығарады және кестемен бекітеді. Сәт келді деуге болады, егер шөгу тиімділігі төмендесе, бөлшектерде жарақтан түскен жабынның қосындылары пайда болса, отырғызу орындарын бояу басып қалса немесе жиналған масса салдарынан тасымал жүйесіне түсетін жүктеме өссе.
Механикалық түрде дробьмен, құммен, шыны шариктермен, құрғақ мұзбен немесе қысыммен берілетін сумен тазалайды, цикл 30–120 минут. Термиялық түрде 340–400 °C-та 3–6 сағат бойы күйдіруді, 540–650 °C-та 1–4 минут ішінде күйдіріп шығаруды, шамамен 430 °C температурада 30–60 минут абразивтің жалған сұйылтылған қабатын қолданады. Термохимиялық түрде 430–480 °C-та тұз балқымасы жұмыс істейді. Химиялық түрде сілтілі немесе еріткішті құрамдармен 5–120 минутта алады.
Керісінше: жарақты бұйымдарға қарағанда әлдеқайда қатаң өңдеуге болады. Ілмекті 650 °C-қа дейін қыздырып, суда шынықтыруға болады, ал тапсырыс берушінің бөлшегі мұны көтермейді: геометриясы бұзылады, металдың қасиеттері өзгереді. Сондықтан жарақты тазалау режимдерін бұйымдардан жабынды алуға көшіруге болмайды, онда басқа, жұмсағырақ әдістер жұмыс істейді.
Егер тазалаудың жылу әдістері жоспарланса, жарақ 600 °C-қа дейінгі қызуға төзуге тиіс. Тек жұмыстық 180–200 °C-қа есептелген қарапайым ілгіш бірнеше рет күйдіріп шығарғаннан кейін деформацияланады. Ыстыққа төзімділіктен бөлек екі қасиет маңызды: жүктемеге жеткілікті беріктік және өз массасының ең аз болуы, өйткені артық металл әр цикл сайын пеште бос қызады.
Практикалық бағдар ретінде ұнтақтың ену тереңдігінен екі есе үлкен қашықтықты алады: бұлт бұйымды айналып өтіп үлгеруге тиіс, бірақ бөлшектердің арасынан бос ұшып өтпеуі керек. Конвейердегі ілгіштердің өзін бұл ретте барынша тығыз орналастырады. Өте тығыз орналастырғанда бөлшектер бір-бірін көлеңкелемеуі үшін ілгіштерді 90°-қа бұрады.
Себебі бұйымның қасындағы жерге қосылған металл электр өрісінің күш сызықтарын өзіне тартып алады да, ұнтақ бөлшектің орнына жараққа қонады. Бағдар: ілгіштің кез келген бөлігі бояу жабдығынан бөлшектің өзінен кемінде 5 см алыс тұруға тиіс. Ұнтақтың нысанасы жақтау емес, бұйым болуға тиіс.
Толық кетіру мүмкін емес: жанасу орны анықтамасы бойынша боялмай қалады, жерге қосу тогы дәл сол арқылы жүреді. Міндет ізден құтылу емес, оны көрінбейтін жерге апару: ішкі жағына, технологиялық тесікке, шетіне. Бұл нақты бұйымға арналған жарақ конструкциясымен шешіледі.
Жерге қосу үшін біреуі жеткілікті, бірақ бірнешеуі болғаны сенімдірек. Логикасы қарапайым: жалғыз нүкте боялып қалса немесе тотықса, бөлшек жерге қосылмай қалады, ал бұл нәтижеден ғана байқалады: ұнтақ қонбайды. Жанасу штогын бұл ретте үшкірлеп жасайды: нүктелік жанасу токты жақсы өткізеді және азырақ боялады.
Рұқсат етілген амплитуда кез келген бағытта 2–3 см-ден аспайды. Одан көп болса, бүрку қашықтығы өзгереді, бөлшектер бір-біріне және жабдыққа тие бастайды. Автоматты бүріккіштерге қойылатын талап одан да қатаң: онда бұйымның орны болжамды болуға тиіс, әйтпесе жағу бағдарламасы шындықпен сәйкес келмей қалады.
Бұйымның жоғарғы жағынан ілгіштің тасымал жүйесіне бекітілетін нүктесіне дейін 60 см-ден кем емес. Мәні мынада: бекіту торабы бүрку аймағына түспеуі, бояуды өзіне жинамауы және бөлшектің үстін экрандамауы керек. Ілгіштің жұмыс жазықтығынан ауытқуын бұл ретте 5° шегінде ұстайды.
Мүмкіндігінше оларды жібермеу керек: ішінара толтырылған жақтауға бояу көбірек қонады, оны айтарлықтай жиі тазалауға тура келеді, ал пеш бұл ретте қыздыруға сол бір энергияны жұмсайды. Егер бос ілгіштер бәрібір ағында камерадан өтетін болса, ол уақытта бүркуді өшіреді. Бұл бояуды да, жарақ ресурсын да үнемдейтін қарапайым тәртіп.
Тазалаудан кейін бірден. Таза металда бояу қабатының астында мүлде байқалмайтын деформациялар, жарықтар және отырғызу орындарының тозуы көрінеді. Жөндеуді келесі циклге қалдырсаңыз, бұл ақауларға енді жете алмайсыз: олар қайтадан күйенің астында қалады.
Белгісі қарапайым: ақау шықты, ал пеш режимі, бүріккіш баптаулары және бояу партиясы өзгерген жоқ. Онда симптомдар бойынша тексереді: нашар шөгу мен шығынның өсуі жанасу нүктесіндегі күйені көрсетеді, бір жағының боялмауы қисаюды немесе жақтаумен экрандауды, қабықшадағы бөгде қабыршақтар күйенің түсуін, сызаттар тербелгенде бөлшектердің тиюін білдіреді.
