
 info@contralcab.kz
 +7 (775) 726-24-59


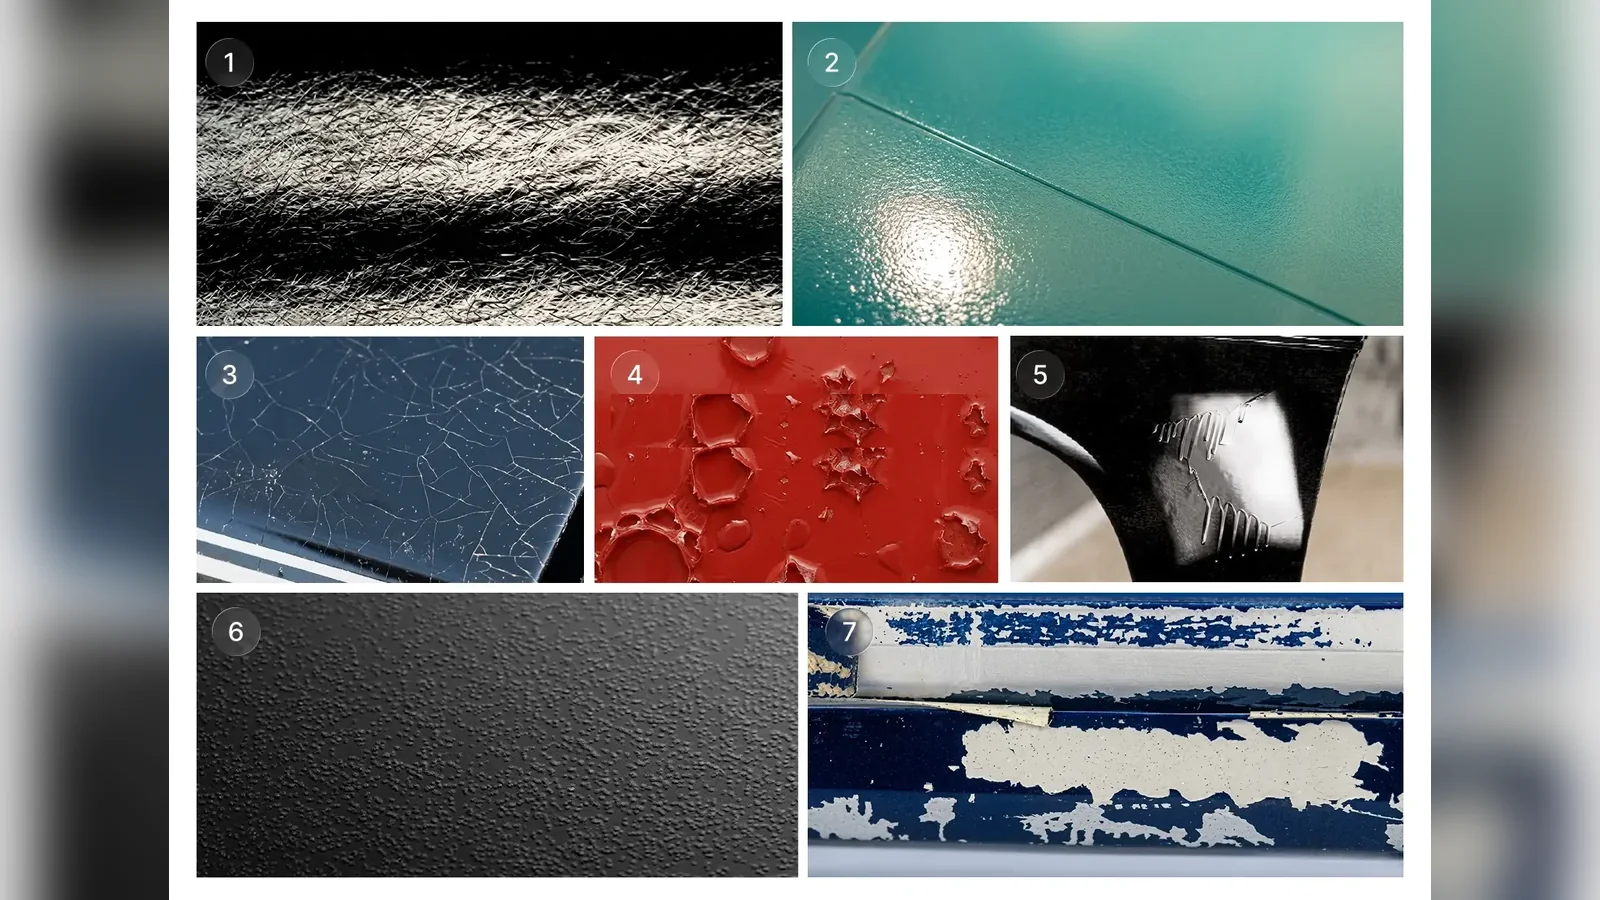
Ақауларды сыртқы түріне қарай анықтағыш: себебін қайдан іздеу, цехте нені өзгерту және боялған топтаманы құтқаруға бола ма.
Ұнтақты жабынның барлық дерлік ақауы үш кезеңде туындайды: бетті дайындау, бүрку және полимерлеу. Ақаудың сыртқы түріне қарай оның нақ қай кезеңде пайда болғанын әрдайым дерлік түсінуге болады, сонда бүкіл процесті түгел қайта тексерудің қажеті жоқ.
Төменде учаскелерде нақты кездесетін он төрт ақау берілген. Әрқайсысы бойынша: қалай көрінеді, себебін қайдан іздеу, нені өзгерту және пештен шығып қойған топтамамен не істеу керек.
Анықтағыш: ақауды сыртқы түріне қарай табамыз
Осы жерден бастаңыз. Бөлшекте көріп тұрғаныңызды сипаттайтын жолды тауып, талдау бөліміне өтіңіз.
| Бөлшекте не көрінеді | Ақау | Себебін қайдан іздеу | Топтама |
|---|---|---|---|
| Ұсақ бедер, беті апельсин қабығы тәрізді | Апельсин қабығы | Пеш, бүрку | Қайта бояу |
| Түбі таза дөңгелек ойықтар | Кратерлер | Дайындау, ауа | Аршу |
| Инемен шаншығандай ұсақ өтпелі нүктелер | Тесіктер, кеуектер | Негіз, ылғал | Аршу |
| Жұқа қабат немесе бұрыштарда жалаң металл | Боялмаған жерлер | Бүрку, жерге қосу | Қайта бояу |
| Ағындар, тамшылар, төменгі жағында қалыңдау | Қалыңдық біркелкі емес | Бүрку | Қайта бояу |
| Қабыршақ ішіндегі қоқыс пен талшықтар | Қоқыстану | Камера, ауа, ұнтақ | Тегістеу және қайта бояу |
| Топтама бөлшектерінің реңкі құбылады | Реңк айырмашылығы | Пеш, бояу | Қайта бояу |
| Ашық бөлшектер сарғайған | Сарғаю | Пеш: шамадан тыс қыздыру | Қайта бояу |
| Жылтырда күңгірт дақтар | Жылтырдың жоғалуы | Пеш, ластану | Қайта бояу |
| Жабын қабыршақ немесе қауызбен түседі | Әлсіз адгезия | Дайындау, жеткіліксіз қыздыру | Аршу |
| Дәнекер тігіс бойында көпіршіктер мен нүктелер | Тігістегі ылғал | Жуғаннан кейінгі кептіру | Аршу |
| Құйма мен мырышталған металда ұсақ көпіршіктер | Газ бөліну | Негіз, режим | Аршу |
| Жиектер мен майысу жерлеріндегі шытынау | Қабыршақтың морттығы | Қалыңдық, шамадан тыс қыздыру | Талапқа байланысты |
| Айлар өткенде қабыршақ астында тат нүктелері | Қабыршақ астындағы коррозия | Дайындау, қалыңдық | Аршу |
Бір ескерту: сырттай бірдей ақаудың себебі әртүрлі болуы мүмкін. Апельсин қабығы пеш режимінен де, тым қалың қабаттан да, ұнтақтың ірі фракциясынан да пайда болады. Сондықтан әрі қарай кезеңдер бойынша талдаймыз: бір мезгілде бір факторды тексеру осылай оңайырақ.
Бетті дайындау ақаулары
Ең өкінішті топ: жабын пештен шыққанда мінсіз көрінеді, ал мәселе бірнеше аптадан кейін шығады.
Кратерлер. Диаметрі миллиметрдің үлесінен бірнеше миллиметрге дейінгі дөңгелек ойықтар. Түбі таза, көбіне металлға дейін. Себебі әрдайым дерлік біреу: бетте май немесе силикон қалған. Балқыған бояу ласталған дақты суламай, одан шегінеді. Екінші көзі: қысылған ауадағы май, сонда кратерлер бүкіл ауысым бөлшектеріне ретсіз шашырайды.
Тігістердегі көпіршіктер. Дәнекер тігісте немесе саңылауда жуғаннан кейін қалған ылғал қызғанда буға айналып, балқып жатқан қабыршақ арқылы шығады.
Қабыршақ астындағы коррозия. Айлар өткенде жабын астынан білінетін тат нүктелері. Себебі: кермек сумен жуғаннан кейін қалған тұздар, немесе бояуға дейін басталып, үстінен жай ғана боялған коррозия.
Нені өзгерту керек: металды дайындау режимі мен бақылауы: ванна температурасы мен концентрациясы, деминералданған сумен қорытынды жуу, толыққанды кептіру және бүрку алдында сулану сынағы. Бөлек: қысылған ауа желісіндегі ылғал-май бөлгіш.

Бүрку ақаулары
Бұл топ бірден байқалады және көбіне ақшамен емес, баптаумен түзетіледі.
Бұрыштар мен ішкі қуыстардың боялмауы. Классикалық Фарадей торы: зарядталған бөлшектер күш сызықтарымен жүріп, профильдің тереңіне жетпейді. Кернеуді төмендету, бұрыш пен қашықтықты өзгерту арқылы, ал күрделі геометрияда трибостатикалық бүріккішпен түзетіледі.
Қалыңдықтың біркелкі болмауы мен ағындар. Өткел жылдамдығы мен қашықтығының салдары: тым жақын жұмыс жергілікті ұнтақ артықтығын береді, ол пеште ағынға жайылады. Екінші көзі: бұрыштардағы боялмауды жазықтық бойынша қосымша өткелдермен өтеуге тырысу.
Қоқыстану. Қабыршақ ішіндегі қоқыс, талшықтар мен бөлшектер. Жиілігі бойынша көздері: лас камера, ақаулы сүзгілер, жанындағы абразивті тазалау учаскесінің шаңы, бояушының арнайы киімі, еленбеген рекуперат.
Кері иондану. Жағылып қойған қабатта заряд артық болғанда ұнтақ тебіле бастап, ұсақ көпіршіктер мен нүктелі кратерлер түзеді. Белгісі: бояушы бүріккішті ұзақ ұстаған жерде ақау күшейеді. Кернеуді төмендету және қашықтықты арттыру арқылы түзетіледі.
Нені өзгерту керек: бүріккіш баптаулары, камера мен жабдықтауды тазалау регламенті, бөлшектің жерге қосылуын бақылау. Ілгіштегі кедергіні үнемі тексереді: ілмектердегі күйе бұйымды оқшаулайды, сонда ұнтақ ұстамай қалады.
Пеш ақаулары
Процестің ең қатерлі бөлігі: пештің кейбір ақаулары көзге мүлде көрінбейді және тапсырыс берушіде барып білінеді.
Апельсин қабығы. Бояу тігісу басталғанша жайылып үлгермегенде пайда болады. Себептері: режимге тым тез немесе тым баяу шығу, асыра көтерілген қабат қалыңдығы, ұнтақтың ірі фракциясы, мерзімі өткен бояу.
Ашық реңктердің сарғаюы. Шамадан тыс қыздыру. Ең айқын байқалатыны: ақ RAL 9003, 9010 және 9016. Егер жүктеменің бір бөлігі сарғайса, камерада қызып кеткен аймақ бар.
Жылтырдың жоғалуы мен күңгірт дақтар. Не шамадан тыс қыздыру, не пеш атмосферасының ластануы: тікелей қыздыру кезіндегі жану өнімдері, ТЭНдердегі күйе, май булары.
Топтама ішіндегі реңк айырмашылығы. Әртүрлі бөлшектер әртүрлі температура алды. Жоғарғы ілгіштер төменгілерден бұрын режимге шықты, жүктеменің шеті ортасынан қаттырақ қызды.
Толық қатпау. Сырттай жабын қалыпты, бірақ адгезия мен қаттылық жетілмеген. Еріткішке сынау және торлы кесік арқылы тексеріледі.
Нені өзгерту керек: нақты жүктеменің термопрофилін түсіріп, қисықты бояу паспортымен салыстыру: бұл қалай жасалатыны полимерлеу температурасы туралы материалда талданған. Егер камера біркелкілікті ұстамаса, мәселе ауа ағындары мен автоматиканы баптаумен немесе пешті жаңғыртумен шешіледі.
Ақаулардың жекелеген топтары толығырақ талданған: алюминий мен мырышталған металдағы ақау, бүрку баптауларынан болатын боялмау және жабын қалыңдығының ауытқуы.
Бояудың өзі әкелетін ақаулар
Жабдықты түгел қарап шықпас бұрын материалды жоққа шығарған жөн, бұл ең тез жасалады.
- Мерзімі өткен немесе сақтау кезінде қызып кеткен бояу. Пеш режимі мүлдем дұрыс болғанда да апельсин қабығын, боялмауды және нашар жайылуды береді.
- Дымқылданған ұнтақ. Нашар зарядталады, түйіршіктенеді, біркелкі жатпайды.
- Әртүрлі түр немесе топтаманы араластыру. Бір бункердегі полиэфир мен эпоксид кратерлер мен болжауға келмейтін қатуды береді. Толығырақ ұнтақты бояу түрлерін талдауда.
- Еленбеген рекуперат. Ірі фракция мен жабысып қалған түйіршіктер тікелей жабынға түседі.
Жылдам тексеру: бір бөлшекті жаңа қаптамадағы жаңа бояумен бояу. Ақау жойылса, себебі табылды, пеш пен бүріккішті ұстамауға болады.
Газ бөліну: құйма мен мырышталған металдың бөлек әңгімесі
Құйма бөлшектердегі, ыстықтай мырышталған бұйымдардағы және кеуекті металдағы ұсақ көпіршіктер мен тесіктер бұл бүрку ақауы емес. Негіздің кеуектерінде қамалған газдар қызғанда шығып, қабыршақты іштен жарып өтеді.
Шешімі дегазация: бөлшекті бояуды жақпас бұрын қыздырады, газдарды шығарады, суытады және содан кейін ғана бояйды. Екінші тәсіл: газ бөлетін негіздерге есептелген арнайы бояулар.
Себебін анықтау оңай: егер көпіршіктер негіз кеуектерінің суретін қайталап, тек құйма немесе мырышталған металда пайда болса, ал сол жүктеменің парақ бөлшектерінде жабын таза болса, бұл газ бөліну.
Топтаманы құтқаруға бола ма
Бәрінен бұрын туындайтын сұрақ. Жауап ақаудың қай жерде екеніне байланысты: қабыршақтың үстінде ме, әлде астында ма.
| Жағдай | Не істеуге болады | Тәуекел |
|---|---|---|
| Жұқа қабат, боялмау, жеңіл апельсин қабығы | Біріншінің үстіне екінші қабат жағу | Қалыңдық өседі: жиектерде морттық мүмкін |
| Қоқыстану, жеке қосындылар | Нүктелеп тегістеп, қайта бояу | Ұқыпсыз жұмыста көзге түсетін өткел |
| Кратерлер, тесіктер, көпіршіктер | Тек жабынды аршып, толық циклді қайта бастау | Ақау қабыршақ астында, екінші қабатпен түзелмейді |
| Әлсіз адгезия, толық қатпау | Аршу және қайта бояу | Жабын жаңа қабатпен бірге түсіп қалады |
| Сарғаю, реңк айырмашылығы | Реңк маңызды болса, қайта бояу | Қайталама қыздыру сарғаюды күшейтеді |
Жалпы ереже: ақау қабыршақ бетінде болса, қайта бояймыз, ақау қабыршақ астында немесе адгезияда болса, аршимыз. Кратерлерді екінші қабатпен бояп жабуға тырысу дәл сол кратерді, тек тереңірек етіп береді.
Он бес минутта диагностикалау алгоритмі
Ақау басталып, себебі айқын болмағанда, қадаммен жүріңіз. Реті алдымен арзан әрі жылдамын жоққа шығаратындай таңдалған.
- 1-қадам. Ақау барлық бөлшекте ме, әлде таңдамалы ма? Барлығында: себебі материалда, ауада немесе режимде. Таңдамалы: геометрияда, жүктемедегі орында немесе нақты орындаушыда.
- 2-қадам. Ақау бөлшектің пештегі орнын қайталай ма? Егер төменгі немесе шеткі ілгіштер зардап шексе, бұл камераның біркелкі еместігі.
- 3-қадам. Он бөлшекте қалыңдықты өлшеңіз. Апельсин қабығы мен шытынауға қатысты мәселенің жартысы артық микрондармен бірге кетеді.
- 4-қадам. Ауаны тексеріңіз: магистральдан шығатын ағын астына ақ қағаз парағын қойыңыз. Май дақтары болса, себебі табылды.
- 5-қадам. Дайындалған, бірақ әлі боялмаған бөлшекте сулану сынағын жасаңыз.
- 6-қадам. Бақылау бөлшегін жаңа қаптамадағы жаңа бояумен бояңыз.
- 7-қадам. Ештеңе анықталмаса, термопрофильді түсіріңіз. Бұл қадамда себебі әрдайым дерлік табылады.
Сирегірек кездесетін тағы бес ақау
| Не көрінеді | Себебі | Не істеу керек |
|---|---|---|
| Пештен кейін жабын жұмсақ, жабысқақ | Өрескел жеткіліксіз қыздыру немесе бояу түріне сай емес режим | Режимді бояу паспортымен салыстыру, термопрофильді түсіру |
| Бет бойында тор тәрізді жарықтар | Шамадан тыс қыздыру, асыра көтерілген қалыңдық, қабаттардың үйлеспеуі | Жабынды аршу, режим мен қалыңдықты қайта қарау |
| Тік учаскелердегі тамшылар мен ағындар | Жергілікті ұнтақ артықтығы | Өткел жылдамдығы мен қашықтықты реттеу |
| Бүріккіш қозғалысы бойымен жолақтар | Өткелдердің жеткіліксіз қабаттасуы | Бүрку регламенті, бояушыны оқыту |
| Бір бөлшекте әртүрлі реңк | Біркелкі емес қыздыру немесе қалыңдық айырмашылығы | Қалыңдықты өлшеу, камераның біркелкілігін тексеру |
Процестің сыни параметрлері
Ақаулардың көбі бір өрескел қатеден емес, бір параметрдің шектен шығуынан пайда болады. Үнемі бақылауда ұстаған жөн болатын нәрселердің тізімі.
| Параметр | Неге маңызды | Қалай бақылау керек |
|---|---|---|
| Қысылған ауаның тазалығы | Май кратер береді, ылғал нашар заряд пен түйіршіктену береді | Ылғал-май бөлгіш, қағаз парағымен сынау |
| Бүрку аймағындағы ылғалдылық | Дымқыл ұнтақ нашар зарядталады және төгіледі | Камерадағы гигрометр, ауаны кептіру |
| Шық нүктесі | Жылыға енгізілген суық металдағы конденсат | Температура теңелгенше бөлшектерді ұстау |
| Жерге қосу кедергісі | Күйе бөлшекті оқшаулайды, ұнтақ ұстамайды | Аспаппен өлшеу, ілмектерді тазалау регламенті |
| Пеш режимінің дәлдігі | Ауытқу жайылу мен түсті өзгертеді | Термопрофильдеу, ақаусыз автоматика |
| Жабын қалыңдығы | Артық болса қабық пен шытынау, кем болса коррозия береді | Топтаманың бірінші бөлшегінде қалыңдық өлшегіш |
| Рекуперат үлесі | Артық болса фракциялық құрам мен жабын түрін өзгертеді | Араластыру кезінде мөлшерлеу, ақаусыз елек |
Тәжірибе қарапайым нәрсені көрсетеді: осы жеті тармақ бақылауда болатын учаске жүйелі ақаусыз дерлік жұмыс істейді. Жеке-дара ақаулар қалады, бірақ олар жаппай болудан қалады.
Ең көп жарамсыздық беретін үш ақау
Цехтердегі жарамсыздық құрылымына қарасақ, негізгі бөлігі үш позицияға келеді. Оларды қалғанынан толығырақ талдаймыз.
Апельсин қабығы. Оның себебі бірнешеу және олар қосылып әсер етеді: асыра көтерілген қабат қалыңдығы, режимге тым тез немесе тым баяу шығу, ұнтақтың ірі фракциясы, мерзімі өткен бояу, бүріккіштегі шамадан тыс кернеу. Ретімен талдау керек: алдымен қалыңдықты өлшеу, содан соң режимді термопрофильдеумен тексеру, тек содан кейін бояуды ауыстыру.
Кратерлер. Әрдайым дерлік беттің ластануы, көбіне силикон немесе май. Силиконның қаупі мынада: ол болмашы мөлшерде әсер етеді: көрші үй-жайда қолданылған аэрозольдің ізі топтаманы бүлдіруге жеткілікті. Екінші көзі: компрессордан келген май; бұл жағдайда кратерлер ауысымның барлық бөлшегіне ретсіз шашырайды.
Көпіршіктер мен тесіктер. Мұнда физика жұмыс істейді: полимерлеу режиміне дейін қызғанда газдар мен булар еселеп ұлғаяды, егер оларға шығатын жер болса: дымқыл тігістен, құйма кеуектерінен, мырыш қабатынан, олар қабыршақты жарып өтеді. Осыдан екі шешім шығады: жуғаннан кейінгі толыққанды кептіру және кеуекті негіздерге дегазация.
Жөндеу қайта бояудан қашан тиімдірек
Жарамсыз топтама бойынша әр шешім алдында туындайтын сұрақ.
Есептеуді ақау ауданымен емес, еңбексыйымдылықпен жүргізу керек. Жергілікті жөндеу ақаулар аз, олар қабыршақ бетінде жатқанда және бөлшек көрнекті болмағанда ақталады. Есеп ондаған нүктеге жеткенде немесе ақау адгезияға қатысты болғанда, толық қайта бояу арзанырақ шығады: әр нүктені ұқыпты тазалап, боялуға кететін уақыт қайталама циклдің құнынан асып түседі.
Жергілікті жөндеуге қарсы бөлек дәйек: көрнекті беттер мен фактуралы жабындар: онда боялған жер әрдайым көрінеді, тапсырыс беруші бұйымды бәрібір қайтарады.
Себебін қалай растау керек: төрт сынақ
Себеп туралы болжам тексерістен кейін фактіге айналады. Төрт сынақтың бәрі учаскеде жасалады және зертхананы қажет етпейді.
| Сынақ | Нені тексереді | Қалай жүргізіледі |
|---|---|---|
| Сулану сынағы | Майсыздандыру сапасы | Дайындалған бөлшектегі су тұтас қабыршақпен ұсталуы керек |
| Қалыңдық өлшегішпен өлшеу | Қалыңдық пен оның шашырауы | Бір бөлшекке кемінде бес нүкте, жиектерден шегініспен |
| Торлы кесік | Жабынның адгезиясы | Кесіктер торы, скотч, жұлып алу: шаршылар орнында қалуы керек |
| Еріткішке сынау | Қатаю дәрежесі | МЭК сіңірілген тампонмен сүрту: жеткіліксіз қызған қабыршақ жұмсарады |
Қолдану реті ақау көрінісіне байланысты: қабыршақтанғанда сулану мен кесіктен бастайды, апельсин қабығы мен шытынауда: қалыңдық өлшегіштен, пеш режиміне күмән болғанда: еріткішке сынаудан.
Бояу кінәлі болғанда және талапты қалай ресімдеу керек
Кейде себеп шынымен материалда: жеткізушіде сақтау шарттары бұзылған, сұрыпталуы шатасқан, топтама ақаулы. Бірақ талап қоймас бұрын өз тарапыңызды жоққа шығарыңыз, әйтпесе әңгіме нәтижесіз бітеді.
Нені дайындаған жөн:
- қаптамадағы топтама нөмірі мен дайындалған күні;
- бөлшектегі ақаудың және бұйымның жалпы көрінісінің фотосуреттері;
- қалыңдық өлшемдерінің хаттамасы;
- термопрофильдің басып шығарылымы немесе тым құрығанда осы жүктеме бойынша пеш режимінің жазбалары;
- басқа топтаманың жаңа бояуымен жүргізілген бақылау бояуының нәтижесі;
- жеткізушіге жіберуге болатын проблемалы бөлшектің үлгісі.
Бақылау бояуы мұнда бәрінен көп шешеді: жаңа топтамада сол баптаулармен ақау жойылса, мәселе сіздің пайдаңызға шешілді. Қалса, себебі учаскеде, оны жоғарыдағы алгоритм бойынша іздеу керек.
Қайтарылған ұнтақпен келетін қоқыстану бөлек тақырып: ұнтақты бояуды рекуперациялау материалын қараңыз.
Алдын алу: регламент бойынша не істеу керек
| Кезеңділік | Нені тексеру керек |
|---|---|
| Әр ауысым сайын | Бірінші бөлшектің сулану сынағы, ілмектердің тазалығы, ауадағы ылғал |
| Әр топтама сайын | Бірінші бөлшекте қалыңдықты өлшеу, пештен кейін көзбен бақылау |
| Апта сайын | Камера мен жабдықтауды тазалау, елек жағдайы, шүмек пен электродтың тозуы |
| Ай сайын | Бояудың м²-ге нақты шығыны, ванналар концентрациясын тексеру |
| Жарты жылда бір рет | Жүктемені термопрофильдеу, сүзгілер мен желдеткіштерді тексеру |
Мұндай регламент ауысымда санаулы минут алады және ақаулардың көбін тапсырыс берушіге жетпей тұрып жояды.
Цехте нені өзгерту керек
Тегіннен күрделіге қарай.
| Шара | Нені жабады | Шығын |
|---|---|---|
| Ілмектер мен жабдықтауды тазалау регламенті | Боялмау, қалыңдық біркелкі еместігі | Тек уақыт |
| Бүрку алдында сулану сынағы | Кратерлер, әлсіз адгезия | Тек уақыт |
| Қалыңдық өлшегішпен өлшеу | Апельсин қабығы, шытынау, артық шығын | Аспап құны |
| Ауа желісіндегі ылғал-май бөлгіш | Кратерлер, қоқыстану | Шамалы |
| Рекуператты елеу, ақаусыз діріл елек | Қоқыстану, апельсин қабығы | Шамалы |
| Жүктемені термопрофильдеу | Жеткіліксіз қыздыру, реңк айырмашылығы | Логгер немесе қызмет |
| Пештің ауа ағындары мен автоматикасын баптау | Камераның біркелкі еместігі | Орташа |
| Жуғаннан кейінгі кептіру камерасы | Тігістер бойындағы көпіршіктер | Күрделі |
| Пешті ауыстыру немесе жаңғырту | Жүйелі біркелкі еместік | Күрделі |
Әрі қарай не істеу керек
Ақау бір реттік болса, жоғарыдағы алгоритмнен өтіңіз, себебі әдетте алғашқы үш қадамда табылады. Ақау жүйелі болып, топтамадан топтамаға қайталанса, мәселе көбіне жабдықта: камера біркелкілікті ұстамайды, кептіру жоқ, ауа лас.
Бөлек жағдай: жабынның қабыршақтануы. Ол сондай жиі кездеседі, оны бөлек талдадық: ұнтақты бояудың қабыршақтануының бес себебі.
Ақауды сипаттап, бөлшектің фотосын жіберіңіз, себебін анықтауға көмектесеміз. Егер мәселе пеште болса, нені таңдау тиімдірек екенін есептейміз: автоматиканы ауыстырумен жаңғырту ма, әлде номенклатураңызға арналған жаңа полимерлеу пеші ме.
Жабын ақаулары туралы жиі қойылатын сұрақтар
Шамадан тыс қыздыру бірден көрінеді: ашық реңктер сарғаяды, жылтыр төмендейді, жабын жиектерде морт болады. Жеткіліксіз қыздыру сырттай мүлде байқалмайды, түсі мен жылтыры қалыпты, ал адгезия мен қаттылық жетілмеген, сондықтан ақау бірнеше аптадан кейін шығады. Сол себепті жеткіліксіз қыздыруды көзбен емес, еріткішке сынау және торлы кесік арқылы тексереді.
Тек ақау қабыршақтың бетінде жатса ғана: жұқа қабат, жеңіл апельсин қабығы, боялмаған жерлер. Мұндайда екінші қабат жарамды, бірақ жалпы қалыңдық өседі және жабын жиектерде морт болуы мүмкін. Егер ақау қабыршақтың астында болса: кратерлер, тесіктер, көпіршіктер, әлсіз адгезия, екінші қабат оны қайталайды, сондықтан жабынды толық аршу қажет.
Бұл камераның біркелкі еместігінің белгісі: пештің әртүрлі аймақтары режимге әртүрлі уақытта шығады. Төменгі немесе шеткі бөлшектер полимерлеу шегінен жоғары уақытты аз алады, сондықтан оларда жеткіліксіз қыздыру, реңк айырмашылығы және әлсіз адгезия пайда болады. Мұны термопрофильдеу растайды: термопары бар логгер жүктемемен бірге пеш арқылы өтеді.
Екі жұмыс тәсілі. Еріткішке сынау: МЭК сіңірілген мақта тампонымен жабынды басып сүртеді; толық қатқан қабыршақта дерлік із қалмайды, жеткіліксіз қызғанда бояу жұмсарып, тампонға өтеді. Және ISO 2409 бойынша торлы кесік: кесіктер торы, скотч, жұлып алу: шаршылар орнында қалуы керек.
Алдымен айырмашылықтың көзін анықтаңыз: бояудың әртүрлі топтамалары, бір RAL нөмірінің әртүрлі өндірушілері немесе пештегі әртүрлі температура. Егер себебі режимде болса, бөлшектерді қайта бояуға болады. Егер бояу басқа топтамадан болса, қайта бояу көмектеспейді, бүкіл топтаманы бір материалмен қайта санау қажет. Сондықтан бір нысанның бұйымдарын бір топтаманың бояуымен бояйды.
Көбіне көз камера емес. Тексеріңіз: еленбеген рекуперат, ұнтақты қайтару жүйесінің сүзгілері, қысылған ауа, бояушының арнайы киімі, көрші абразивті тазалау учаскесінің шаңы және цехтің ашық қақпалары. Тағы бір жиі себеп: бөлшек дайындалғаннан кейін ашық жатып, бүркуге дейін шаң жинаған.
Әдетте асыра көтерілген қалыңдықтан: қалың қабыршақ серпімділігін жоғалтып, деформацияға шыдамайды. Екінші фактор: пештегі шамадан тыс қыздыру, ол жабынды морт етеді. Жиектердегі қалыңдықты қалыңдық өлшегішпен тексеріңіз: 60–100 мкм орнына 150 және одан көп шықса, себебі табылды.
Жоқ. Жеке қосындылар немесе шамалы қоқыс болғанда, жерді тегістеп, бөлшекті қайта бояйды. Толық аршу адгезия бұзылғанда немесе ақау қабыршақ астында болғанда қажет: кратерлер, тесіктер, тігістердегі көпіршіктер. Мұндай жағдайда жергілікті жөндеу дәл сол жерде дәл сол ақауды береді.
Жабдықты іске қосқанда, бөлшектердің массасы басқа жаңа номенклатураға көшкенде, желдеткішті жөндегеннен немесе ТЭНдерді ауыстырғаннан кейін және адгезия бойынша алғашқы шағым түскенде. Тұрақты өндірісте жарты жылда бір рет жоспарлы өлшеу жеткілікті, бұл камераның нашарлауын ол ақауға айналмай тұрып байқауға жетеді.
Бақылау бөлшегін сол баптаулармен басқа топтаманың жаңа бояуымен бояңыз. Ақау жойылса, себебі материалда, жеткізушіге талап дайындауға болады. Қалса, учаскеде алгоритм бойынша іздеңіз: дайындау, ауа, қалыңдық, пеш режимі. Бұл сынақ бір циклді алады және апталап жазысуды үнемдейді.
Бұл өрескел жеткіліксіз қыздыру: полимерлеу өтпеген. Режим нақты бояудың паспортына сай ма, тексеріңіз: төмен температуралы және стандартты құрамдар әртүрлі талап етеді. Содан соң термопрофильді түсіріңіз: көбіне контроллер қажет температураны көрсетеді, ал металл оған жетпеген болып шығады. Топтаманы қосымша қыздыру немесе аршып қайта бояу қажет.
Бүрку кезінде өткелдердің жеткіліксіз қабаттасуы: көрші жолақтар түйісіп жатады, қабаттаспайды, ал шекарада қалыңдық азырақ болады. Бүрку регламентімен түзетіледі: әр жолақтың шамамен жартысын қабаттастыру, әрі топтаманың бірінші бөлшегінде қалыңдықты бақылау. Фактуралы жабындарда ақау тегіске қарағанда айқынырақ көрінеді.
Тек қайта бояумен, әрі абайлап: қайталама қыздыру сарғаюды күшейтеді. Егер жүктеменің бір бөлігі сарғайса, себебі камераның қызып кеткен аймағында, қайта бояуға дейін оны тауып, жою қажет, әйтпесе жағдай қайталанады. Сыни ашық реңктер үшін режимді бояу паспортындағы диапазонның төменгі шегіне жақынырақ ұстаған дұрыс.
Көздері: аэрозольдер, майлағыштар, жабдыққа арналған құралдар және тіпті жақын жерде қолданылған тұрмыстық химия. Силиконның қаупі мынада: ол болмашы мөлшерде әсер етеді: балқыған бояудың дақтан шегініп, кратер пайда болуына аз ғана із жеткілікті. Ұнтақты бояу учаскесінде силикон бар құралдарды, көрші үй-жайларды қоса, мүлде қолданбайды.
Жеті позиция: қысылған ауаның тазалығы, бүрку аймағындағы ылғалдылық, шық нүктесіне қатысты бөлшектердің температурасы, жерге қосу кедергісі, пеш режимі, жабын қалыңдығы және араластыру кезіндегі рекуперат үлесі. Осы параметрлер бақылауда болатын учаске жүйелі ақаусыз дерлік жұмыс істейді, тек жеке-дара ақаулар қалады.
Есептеуді ақау ауданымен емес, еңбексыйымдылықпен жүргізу керек. Ақаулар санаулы әрі қабыршақ бетінде жатқанда, жергілікті жөндеу арзанырақ. Ондаған нүктеге жеткенде немесе адгезия зақымданғанда, толық цикл тиімдірек шығады. Көрнекті беттер мен фактуралы жабындарда жөндеуді мүлде қолданбайды: боялған жер әрдайым көрінеді.
Алдымен ақау қабыршақ бетінде ме, әлде астында ма, соны анықтау керек. Қоқыс пен жеңіл кедір-бұдырлар жергілікті шешіледі; қабыршақтану, кратерлер және көпіршіктер қайтаруды әрі толық циклді қайта бастауды білдіреді. Қатар учаскеде себебін алгоритм бойынша тауып алыңыз, әйтпесе келесі топтама дәл сол ақаумен қайтып келеді.
